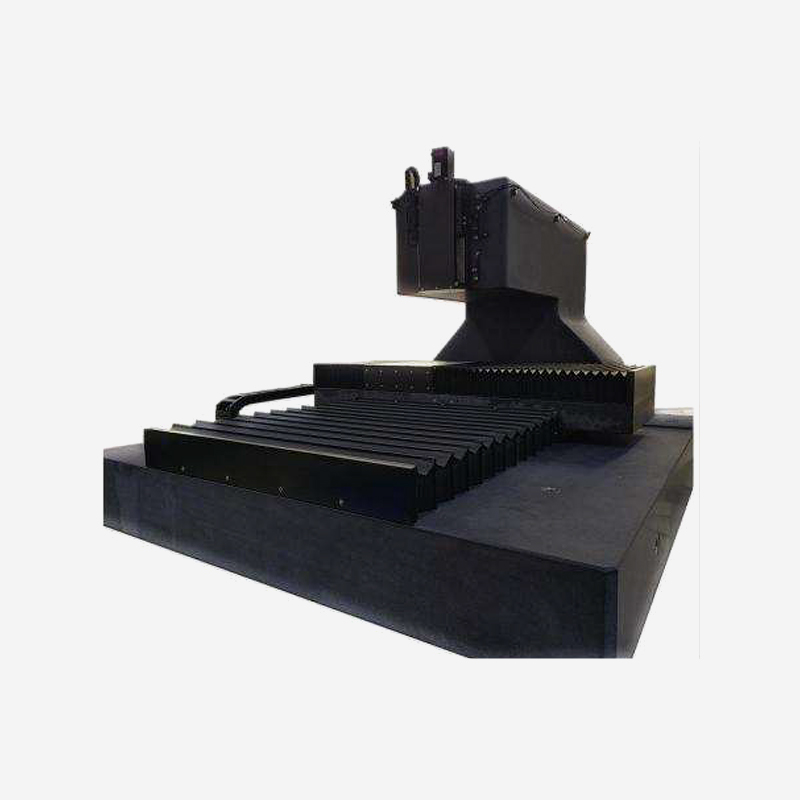

Thermokompressions-Bonding-Ausrüstung
Für Verpackung, MEMS, Leistungs-/Verbindungshalbleiter Die Ausrüstung nutzt hochpräzise Temper...

Eine Präzisionsbearbeitungswerkstatt in Ohio ließ eine Charge von 316L-Edelstahlteilen ohne thermische Kompensation durch ein neues 5-Achsen-Bearbeitungszentrum laufen und verschrottete 14 von 100 Komponenten. Die Ausschussteile zeigten bei kritischen Bohrungsdurchmessern Maßabweichungen von bis zu 18 Mikrometern. Die Ursache lag nicht in der Werkzeuggeometrie oder dem Spindelschlag; Es handelte sich um den kumulativen Effekt der Wärmeausdehnung, der nie aktiv bewältigt wurde.
Die Genauigkeit präzisionsgefertigter Teile ist das Maß dafür, wie genau eine hergestellte Komponente ihren Konstruktionsspezifikationen entspricht. In hochwertigen Branchen wie der Luft- und Raumfahrt, der Medizintechnik und dem Automobilantriebsstrang ist die Einhaltung von Toleranzen innerhalb von ±5 Mikrometern kein Luxus, sondern eine vertragliche Anforderung. Um dieses Maß an Konsistenz zu erreichen, ist die Kontrolle über sechs voneinander abhängige Faktoren erforderlich: thermisches Verhalten, Maschinensteifigkeit, Werkzeugzustand, Materialeigenschaften, Schnittparameter und Fachwissen des Bedieners.
Die Temperatur ist der stille Feind der Präzision. Selbst eine Änderung der Umgebungstemperatur um 1 °C kann ein 300 mm dickes Stahlteil um fast 3,5 Mikrometer ausdehnen – genug, um ein Bauteil mit engen Toleranzen auszustoßen. Werkzeugmaschinen erzeugen Wärme durch Spindelrotation, Schnittreibung und hydraulische Systeme. Ohne aktive Kühlung häuft sich diese thermische Drift unvorhersehbar an. Moderne Bearbeitungszentren verwenden Kühlmittelsysteme mit einer Stabilität von ±0,5 °C und viele verfügen über Wärmesensoren, die in Echtzeit Rückmeldungen an die CNC senden. Für kritische Vorgänge empfehlen wir klimatisierte Gehäuse, die eine Temperatur von 20 °C ± 0,2 °C aufrechterhalten. Diese einmalige Investition reduziert die Ausschussquote bei der Großserienproduktion oft um über 40 %.
Beitrag der thermischen Drift nach Maschinenquelle
Die Prozentangaben stellen den durchschnittlichen Beitrag zum gesamten thermischen Fehler bei typischen Fräsvorgängen dar. Die Werte variieren je nach Maschinenkonstruktion und Betriebsbedingungen.
Bei jedem Schneidvorgang entstehen Vibrationen – die Frage ist, wie gut Ihre Maschine diese absorbiert. Eine geringe Steifigkeit führt zu Rattern, die sichtbare Spuren hinterlassen und zu einer Durchbiegung des Werkzeugs führen. Ein starrer Maschinenrahmen, oft aus Polymerbeton oder Gusseisen, kann Frequenzen bis 200 Hz dämpfen, während leichte Konstruktionen bei höheren Amplituden schwingen. Tests zeigen, dass eine Erhöhung der statischen Steifigkeit um 25 % die Oberflächengüte um fast eine Ra-Klasse verbessert. Aktive Dämpfungssysteme wie abgestimmte Massendämpfer oder piezoelektrische Aktoren können Vibrationen um weitere 60–70 % reduzieren und ermöglichen so höhere Spindelgeschwindigkeiten ohne Einbußen bei der Genauigkeit.
Vibrationsamplitude vs. Schnittgeschwindigkeit
Relative Amplitude normiert auf maximale Vibration bei niedriger Geschwindigkeit. Der optimale Bereich entspricht 60–80 % der maximalen Spindeldrehzahl bei aktivierter aktiver Dämpfung.
Der Werkzeugzustand ist wohl der vom Bediener am besten kontrollierbare Faktor. Ein verschlissenes Werkzeug erzeugt höhere Schnittkräfte, erzeugt mehr Wärme und hinterlässt eine schlechte Oberflächengüte. Der Austausch von Einsätzen nach jeweils 200–300 Teilen, je nach Material, ist gängige Praxis. Beschichtete Werkzeuge (TiAlN, AlCrN) verlängern die Standzeit um bis zu 300 % und reduzieren die Aufbauschneide. Darüber hinaus müssen Spanwinkel und Freiwinkel des Werkzeugs auf das Werkstückmaterial abgestimmt sein – beispielsweise ein positiver Spanwinkel für Aluminium, ein negativer Spanwinkel für gehärteten Stahl. Unser Präzisionsbearbeitung Zu den Funktionen gehören Systeme zur Werkzeugzustandsüberwachung, die den Verschleiß in Echtzeit erkennen und so kostspielige Abweichungen verhindern.
Standzeit nach Beschichtungstyp (Stunden)
Testbedingungen: Hartmetalleinsätze, Edelstahl 316L, konstante Schnittgeschwindigkeit und Vorschub. Beschichtete Werkzeuge weisen eine deutlich längere Standzeit auf.
Nicht alle Metalle sind gleich. Automatenstähle wie 12L14 lassen sich leicht bearbeiten, während Superlegierungen wie Inconel 718 bekanntermaßen schwierig sind. Materialhärte, Duktilität und Wärmeleitfähigkeit beeinflussen alle die Schnittkräfte und den Werkzeugverschleiß. Beispielsweise erfordern Titanlegierungen niedrige Schnittgeschwindigkeiten und hohe Vorschübe, um eine Kaltverfestigung zu vermeiden. Ein einfacher Bearbeitbarkeitsindex, der auf der Werkzeuglebensdauer und der Oberflächengüte basiert, kann als Leitfaden für die Prozessplanung dienen. Eine proprietäre Datenbank mit über 200 Materialien hilft bei der Empfehlung idealer Parameter für jeden Auftrag.
Hochbearbeitbare Materialien
Materialien mit geringer Bearbeitbarkeit
Geschwindigkeit, Vorschub und Schnitttiefe bilden das „goldene Dreieck“ der Bearbeitung. Zu schnelles Arbeiten verringert die Standzeit des Werkzeugs; Zu langsam verringert die Produktivität. Fortschrittliche CNC-Systeme nutzen eine adaptive Steuerung, um eine konstante Spanlast aufrechtzuerhalten und passen die Vorschubraten automatisch an, um Werkzeugverschleiß oder Materialschwankungen auszugleichen. Ein gut optimierter Parametersatz kann die Genauigkeit um 15–20 % verbessern und gleichzeitig die Zykluszeit verkürzen. Die Versuchsplanung (Design-of-Experiment, DoE) wird verwendet, um für jede Aufgabe den idealen Punkt zu finden und dabei Oberflächenbeschaffenheit, Dimensionsstabilität und Durchsatz auszubalancieren.
Selbst die fortschrittlichste Maschine ist auf erfahrene Bediener angewiesen. Durch das Verständnis von Werkzeugverschleißmustern, die Interpretation der Oberflächenbeschaffenheit und die Durchführung von Mikroeinstellungen können Tausende von Teilen vor Ausschuss bewahrt werden. Investitionen in kontinuierliche Schulungen und die Ermutigung der Bediener zum schichtübergreifenden Austausch von Erkenntnissen führen zu erheblichen Erträgen. Eine Kultur, die Präzision über Geschwindigkeit stellt – und Problemlösung belohnt – führt oft zu den höchsten Genauigkeitsgewinnen. Interne Kennzahlen zeigen, dass Geschäfte mit engagierten Betreibern 30 % weniger Qualitätswarnungen und einen um 25 % höheren First-Pass-Ertrag haben.
| Faktor | Auswirkungen auf die Genauigkeit | Minderungsansatz |
| Thermische Drift | ± 10–20 µm | Kühlmittelregelung, Klimagehäuse |
| Vibration | ± 5–15 µm | Starrer Rahmen, aktive Dämpfung |
| Werkzeugverschleiß | ± 8–25 µm | Beschichtete Werkzeuge, Echtzeitüberwachung |
| Materialvariabilität | ± 3–12 µm | Vorauswahl, Chargenprüfung |
| Schnittparameter | ± 4–18 µm | Adaptive Steuerung, DoE-Optimierung |
| Bedienerkompetenz | ± 5–15 µm | Schulung, Standardarbeitsabläufe |
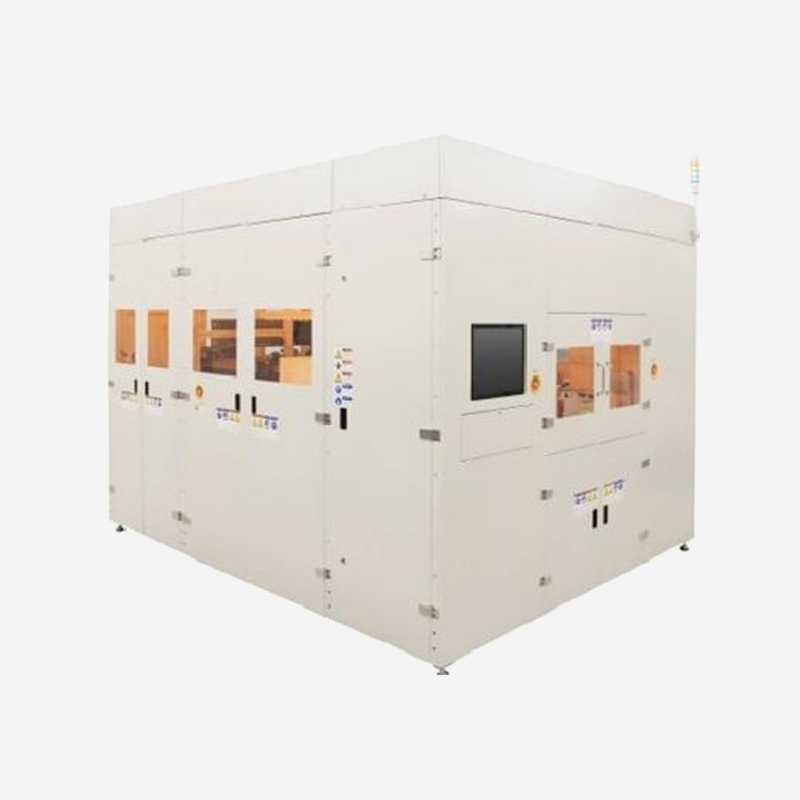
Für Verpackung, MEMS, Leistungs-/Verbindungshalbleiter Die Ausrüstung nutzt hochpräzise Temper...
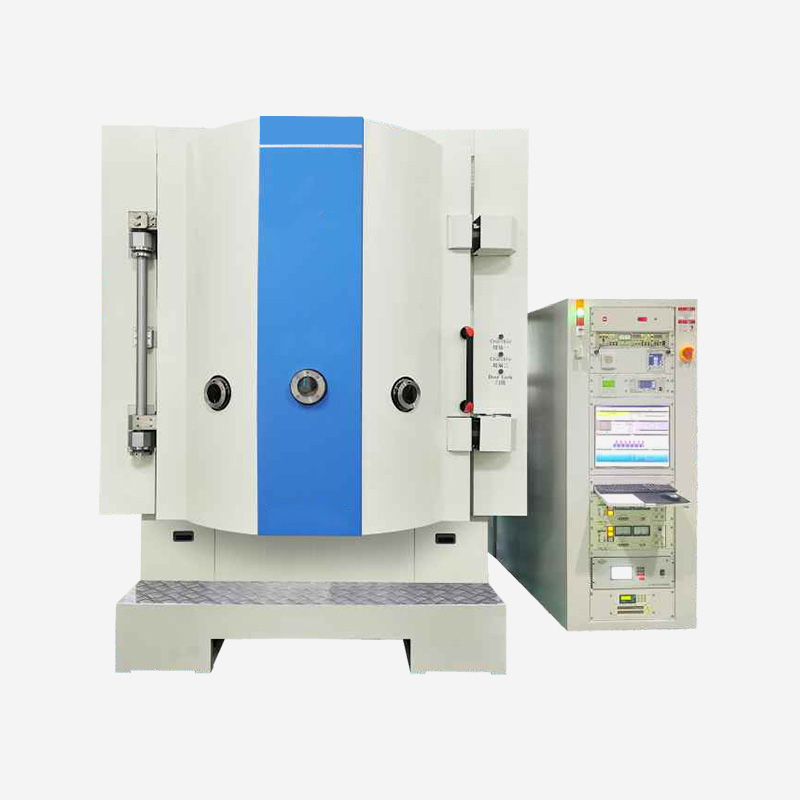
Diese Geräteserie ist mit einer automatischen optischen Filmdickensteuerung, einer optionalen RF/...
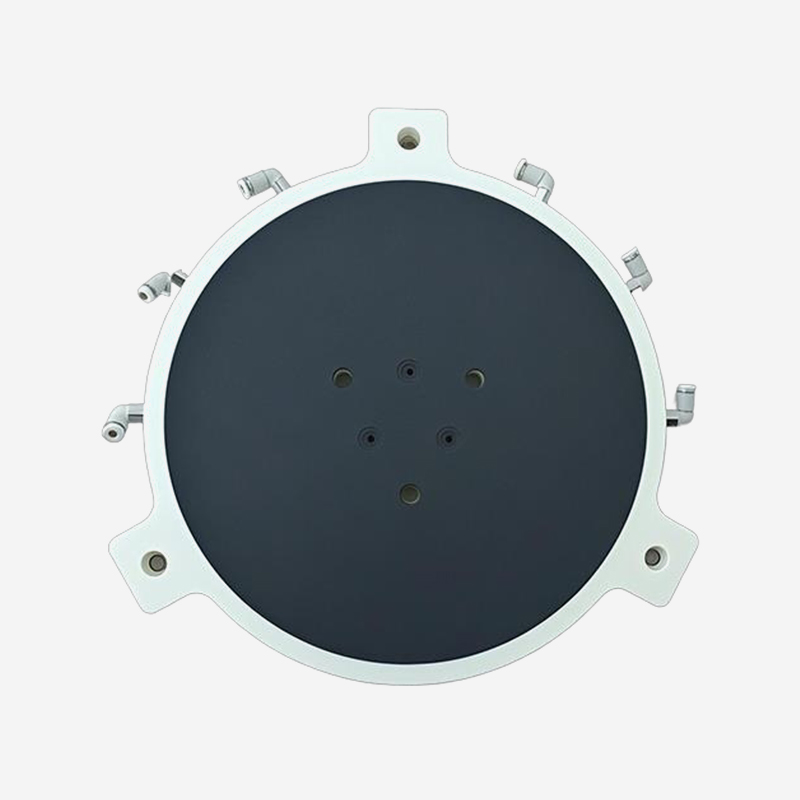
Produktmerkmale Hohe Sauberkeit: Keramikmaterial, keine Metallionenverunreinigung, glatte...
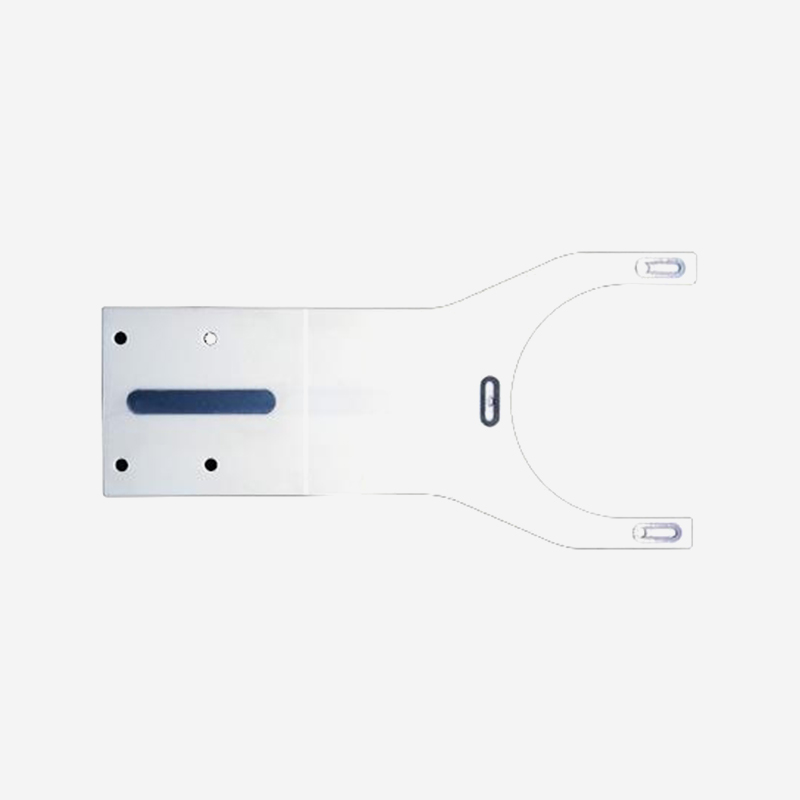
Produktmerkmale Sauber und geringe Verschmutzung: Stabiles Material, dichte Oberfläche, w...
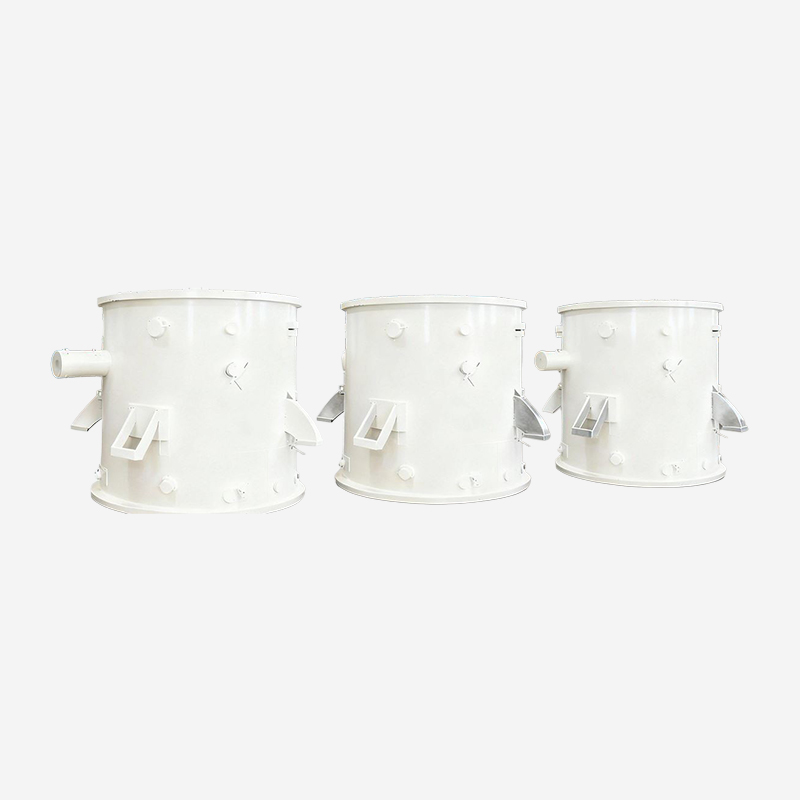
Maßgeschneidert für die Abscheidung und das Sintern bei der Herstellung von Glasfaser-Vorformling...
Bereit für gemeinsame Innovationen? Kontaktieren Sie unsere Experten.
Kontaktieren Sie uns
Address: 288 Shande Road, Stadt Shanyang, Bezirk Jinshan, Shanghai, China TEL/WhatsApp:Mobiles Endgerät