
Einstufiger Hammerbrecher
Einstufige Hammerbrecher (auch schwere Hammerbrecher genannt) werden hauptsächlich zum Zerkleiner...

Ein Hersteller medizinischer Geräte in Minnesota war mit einem kritischen Mangel an Komponenten für chirurgische Instrumente konfrontiert. Die Teile erforderten Toleranzen von ±5 Mikrometern bei kritischen Durchmessern, mit komplexen Innengeometrien und einer Oberflächengüte von Ra 0,4. In Zusammenarbeit mit einem Präzisionsbearbeitungspartner entwarf das Ingenieurteam einen kompletten Herstellungsprozess – von der Rohmaterialprüfung bis zur abschließenden Passivierung – und lieferte innerhalb von sechs Wochen 5.000 Teile, die alle den Spezifikationen entsprachen. Dieses Ergebnis war kein Glück; Es war das Ergebnis eines disziplinierten, gut verstandenen Fertigungsablaufs.
Präzisionsgefertigte Teile sind die Bausteine der modernen Industrie. Von chirurgischen Instrumenten und Flugzeugfahrwerken bis hin zu Automobilmotorkomponenten und Halbleitergeräten – diese Teile ermöglichen die Leistung und Zuverlässigkeit unzähliger Produkte. Doch wie werden sie eigentlich hergestellt? Dieser Leitfaden bietet einen vollständigen, schrittweisen Überblick über die Präzisionsbearbeitung Der Prozess umfasst alles vom Design und der Materialauswahl bis hin zur Inspektion und Oberflächenveredelung. Unabhängig davon, ob Sie neu in der Fertigung sind oder ein erfahrener Beschaffungsprofi sind, wird diese Ressource Ihr Verständnis dafür vertiefen, was zur Herstellung hochwertiger Komponenten mit engen Toleranzen erforderlich ist.
Jedes präzisionsgefertigte Teil beginnt als Idee, aber diese Idee muss in ein herstellbares Design umgesetzt werden. Hier kommt Design für Herstellbarkeit ins Spiel. Ingenieure arbeiten eng mit Maschinisten zusammen, um die Teilegeometrie zu überprüfen, potenzielle Herausforderungen zu identifizieren und das Design für die Produktion zu optimieren. Merkmale wie scharfe Innenecken, tiefe, schmale Schlitze und dünne Wände können schwierig oder teuer zu bearbeiten sein und werden daher häufig neu gestaltet, um die Herstellung zu vereinfachen.
In dieser Phase legt das Designteam die kritischen Abmessungen, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit fest. Sie wählen das Material auch basierend auf den funktionalen Anforderungen des Teils, der Betriebsumgebung und den Kostenbeschränkungen aus. Eine gut durchgeführte DFM-Überprüfung kann die Bearbeitungskosten um 20 bis 30 Prozent senken und kostspielige Überraschungen während der Produktion verhindern. Das Ergebnis dieser Phase ist eine vollständige Konstruktionszeichnung und ein 3D-Volumenmodell, das als Masterdefinition für den Rest des Prozesses dient.
Sobald das Design fertig ist, besteht der nächste Schritt in der Auswahl des richtigen Materials. Die Wahl des Materials beeinflusst die Bearbeitbarkeit, die Werkzeuglebensdauer, die Teilefestigkeit, das Gewicht und die Kosten. Zu den gängigen Materialien für die Präzisionsbearbeitung gehören Aluminiumlegierungen, rostfreie Stähle, Titan, Messing, Kupfer und technische Kunststoffe. Für anspruchsvolle Anwendungen werden Materialien wie Inconel, Monel und andere Superlegierungen verwendet.
Bei der Materialbeschaffung handelt es sich um die Beschaffung zertifizierter Rohstoffe von zugelassenen Lieferanten. Jede eingehende Charge wird auf ihre chemische Zusammensetzung und ihre mechanischen Eigenschaften überprüft, um sicherzustellen, dass sie den für das Teil erforderlichen Spezifikationen entspricht. Rückverfolgbarkeit ist von entscheidender Bedeutung, insbesondere in regulierten Branchen wie der Luft- und Raumfahrt sowie der Medizintechnik, wo die Materialzertifizierung über die gesamte Lieferkette hinweg aufrechterhalten werden muss.
Materialauswahl nach Branche
Die Materialauswahl variiert erheblich je nach Branche und hängt von Festigkeitsanforderungen, Korrosionsbeständigkeit und Kostenerwägungen ab.
Sobald das Material ausgewählt ist, geht der Herstellungsprozess zur CNC-Programmierung über. Hier wird das digitale Modell in Maschinenanweisungen übersetzt, die die Schneidwerkzeuge entlang präziser Bahnen führen, um Material abzutragen und die gewünschte Geometrie zu erzeugen. Erfahrene Programmierer verwenden computergestützte Fertigungssoftware zur Erstellung von Werkzeugwegen und berücksichtigen dabei Faktoren wie Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Schnitttiefe und Werkzeugeingriff.
Die Optimierung des Werkzeugwegs ist ein entscheidender Schritt, der Bearbeitungszeit, Werkzeuglebensdauer und Oberflächengüte in Einklang bringt. Fortschrittliche CAM-Software kann den gesamten Bearbeitungsprozess simulieren, potenzielle Kollisionen erkennen, den Werkzeugabstand überprüfen und die Oberflächenqualität vorhersagen, bevor Metall geschnitten wird. Diese virtuelle Überprüfung verringert das Risiko kostspieliger Fehler und ermöglicht Programmierern eine Feinabstimmung des Prozesses für maximale Effizienz.
Vergleich der Werkzeugwegeffizienz
Der Wirkungsgrad stellt die Materialabtragsrate im Verhältnis zum theoretischen Maximum dar. Fortschrittliche Werkzeugwegstrategien verbessern die Produktivität erheblich.
Bevor mit dem Schneiden begonnen wird, muss das Werkstück sicher in der Maschine gehalten werden. Unter Werkstückspannung versteht man den Vorgang des Spannens, Fixierens oder anderweitigen Sicherns des Rohmaterials, damit es während der Bearbeitung stabil bleibt. Eine ordnungsgemäße Werkstückhaltung ist für die Aufrechterhaltung der Genauigkeit, die Vermeidung von Vibrationen und die Gewährleistung der Sicherheit des Bedieners von entscheidender Bedeutung. Zu den gängigen Spannmethoden gehören Schraubstöcke, Spannfutter, Spannzangen und kundenspezifische Vorrichtungen.
Bei komplexen Teilen sind häufig kundenspezifische Vorrichtungen erforderlich, um das Teil in einer bestimmten Ausrichtung zu halten, schwer zugängliche Merkmale zu erreichen und die Durchbiegung beim Schneiden zu minimieren. Vorrichtungsdesign ist eine Spezialkompetenz, die ein Verständnis der Bearbeitungskräfte, der Teilegeometrie und des Produktionsvolumens erfordert. Eine gut konzipierte Vorrichtung verkürzt die Rüstzeit, verbessert die Wiederholbarkeit und ermöglicht eine gleichbleibende Qualität von Teil zu Teil.
Nachdem das Programm geschrieben und die Vorrichtung bereit ist, kann mit der eigentlichen Bearbeitung begonnen werden. Hier kommt es vor allem auf die Präzision und Zuverlässigkeit der Geräte an.
Der Kern des Präzisionsfertigungsprozesses ist der Bearbeitungsvorgang selbst. Dabei werden CNC-Fräsen, Drehmaschinen oder andere Werkzeugmaschinen verwendet, um gemäß den programmierten Werkzeugwegen Material vom Werkstück zu entfernen. Bearbeitungsvorgänge werden typischerweise in Etappen durchgeführt, beginnend mit dem Schruppen, um den Großteil des Materials schnell zu entfernen, gefolgt von Halbschlicht- und Schlichtdurchgängen, um die endgültigen Abmessungen und die Oberflächenbeschaffenheit zu erreichen.
Das CNC-Fräsen ist einer der gebräuchlichsten Prozesse, bei dem rotierende Schneidwerkzeuge zum Abtragen von Material von einem stationären Werkstück verwendet werden. Beim CNC-Drehen hingegen wird das Werkstück gedreht, während ein stationäres Schneidwerkzeug Material abträgt. Beide Prozesse können auf 3-Achsen-, 4-Achsen- oder 5-Achsen-Maschinen durchgeführt werden, wobei zusätzliche Achsen komplexere Geometrien ermöglichen und die Anzahl der erforderlichen Aufspannungen reduzieren. Während des gesamten Bearbeitungsprozesses wird Kühlmittel eingesetzt, um die Temperatur zu kontrollieren, die Schnittfläche zu schmieren und Späne wegzuspülen. Fortgeschritten Präzisionsbearbeitung Systeme integrieren diese Prozesse mit Echtzeitüberwachung, um eine gleichbleibende Qualität bei jedem Produktionslauf sicherzustellen.
Typische Aufschlüsselung der Bearbeitungszeit
Zeitverteilung für einen typischen Präzisionsbearbeitungsauftrag. Rüst- und Inspektionsarbeiten machen einen erheblichen Teil der Gesamtzykluszeit aus.
Die Qualitätskontrolle ist bei der Präzisionsbearbeitung kein nachträglicher Gedanke – sie ist in jeden Schritt des Prozesses integriert. Bei der In-Prozess-Inspektion werden Teile in verschiedenen Phasen der Produktion vermessen, um sicherzustellen, dass die Abmessungen innerhalb der Toleranz gehalten werden. Dies kann mit Handwerkzeugen wie Mikrometern und Messschiebern oder mit fortschrittlicheren Instrumenten wie Koordinatenmessgeräten und optischen Komparatoren erfolgen.
Statistische Prozesskontrolle wird häufig verwendet, um Trends zu überwachen und Verschiebungen im Prozess zu erkennen, bevor Teile außerhalb der Toleranz liegen. Durch die Verfolgung wichtiger Abmessungen und die Berechnung von Fähigkeitsindizes können Hersteller sicherstellen, dass der Prozess stabil ist und die erforderlichen Spezifikationen erfüllen kann. Wenn eine Abweichung festgestellt wird, kann der Prozess in Echtzeit angepasst werden, um das Problem zu beheben und so Ausschuss und Nacharbeit zu vermeiden.
Nachdem das Teil auf seine endgültigen Abmessungen bearbeitet wurde, wird es häufig einer Oberflächenbearbeitung und Nachbearbeitung unterzogen, um das erforderliche Aussehen, die Korrosionsbeständigkeit oder die funktionalen Eigenschaften zu erreichen. Zu den gängigen Veredelungsprozessen gehören Eloxieren, Plattieren, Lackieren, Pulverbeschichten und Passivieren. Diese Behandlungen schützen das Teil vor Umwelteinflüssen und können auch seine Ästhetik verbessern.
Zu den sekundären Vorgängen können eine Wärmebehandlung zur Änderung der mechanischen Eigenschaften des Materials, Schweißen oder Zusammenbau zur Kombination mehrerer Komponenten sowie zerstörungsfreie Prüfungen zur Überprüfung der Integrität des Teils gehören. Für Teile, die extrem glatte Oberflächen erfordern, können Prozesse wie Honen, Läppen oder Polieren eingesetzt werden.
Oberflächenveredelungsprozesse
Sekundäroperationen
Bevor das Teil an den Kunden versendet wird, muss es eine umfassende Endkontrolle bestehen. Dazu gehört die Überprüfung aller kritischen Abmessungen anhand der Konstruktionszeichnung, die Prüfung der Oberflächenbeschaffenheit und die Bestätigung, dass etwaige besondere Anforderungen erfüllt sind. Für regulierte Branchen ist häufig ein Erstmusterprüfbericht erforderlich, der alle Abmessungen und Merkmale des ersten Produktionsteils dokumentiert.
Auch die Rückverfolgbarkeit ist ein zentraler Bestandteil der Endkontrolle. Materialzertifizierungen, Prozessaufzeichnungen und Inspektionsergebnisse werden in einem Qualitätsdokumentationspaket zusammengefasst, das der Lieferung beiliegt. Dieses Paket gibt dem Kunden die Gewissheit, dass das Teil gemäß den erforderlichen Standards hergestellt wurde, und ermöglicht eine vollständige Rückverfolgbarkeit im Falle von Qualitätsproblemen.
Der letzte Schritt im Präzisionsbearbeitungsprozess ist die Verpackung und Logistik. Teile müssen sorgfältig verpackt werden, um Schäden während des Transports zu vermeiden, insbesondere wenn sie empfindliche Merkmale oder kritische Oberflächen aufweisen. Zum Schutz der Teile während des Transports werden häufig Korrosionsschutzbehandlungen, Trockenmittel und gepolsterte Verpackungen eingesetzt.
Die Logistikplanung stellt sicher, dass die Teile pünktlich und in der richtigen Menge beim Kunden ankommen. Dies kann die Koordination mit Spediteuren, Zollagenten und Lagerteams erfordern, um einen reibungslosen Ablauf der Lieferkette sicherzustellen.
| Bühne | Schlüsselaktivitäten | Typische Dauer |
| Design und DFM | Designüberprüfung, Materialauswahl | 1-3 Wochen |
| Programmierung und Einrichtung | CAM-Programmierung, Vorrichtungsbau | 1-5 Tage |
| Bearbeitung | Schruppen, finishing operations | Variiert je nach Teil |
| Inspektion | In-Prozess- und Endkontrolle | 1-3 Stunden |
| Abschluss | Eloxieren, Galvanisieren, Wärmebehandlung | 1-5 Tage |
| Verpackung und Versand | Schutzverpackung, Logistik | 1-3 Tage |
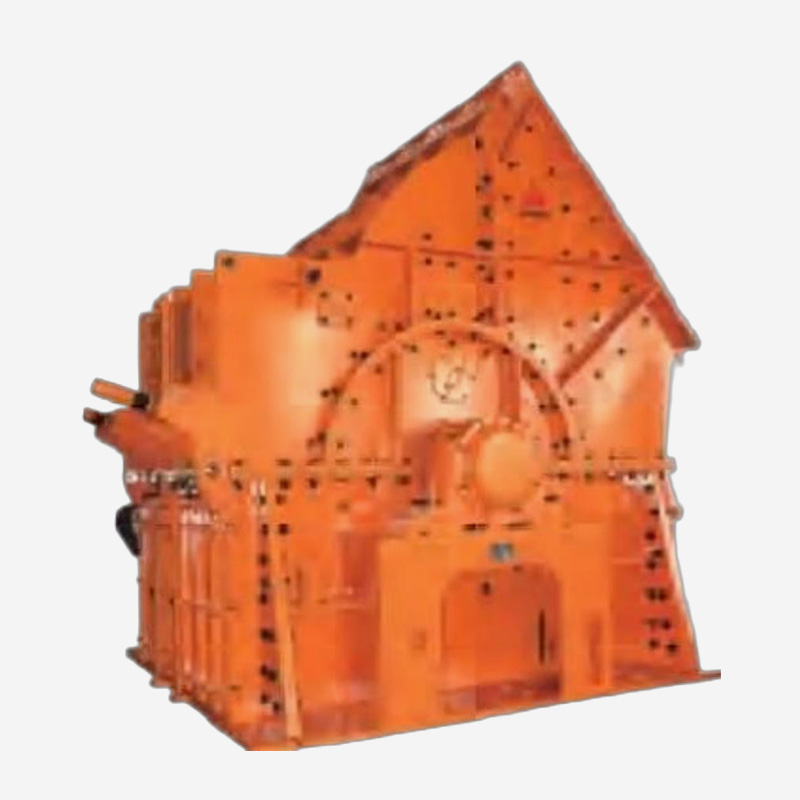
Einstufige Hammerbrecher (auch schwere Hammerbrecher genannt) werden hauptsächlich zum Zerkleiner...
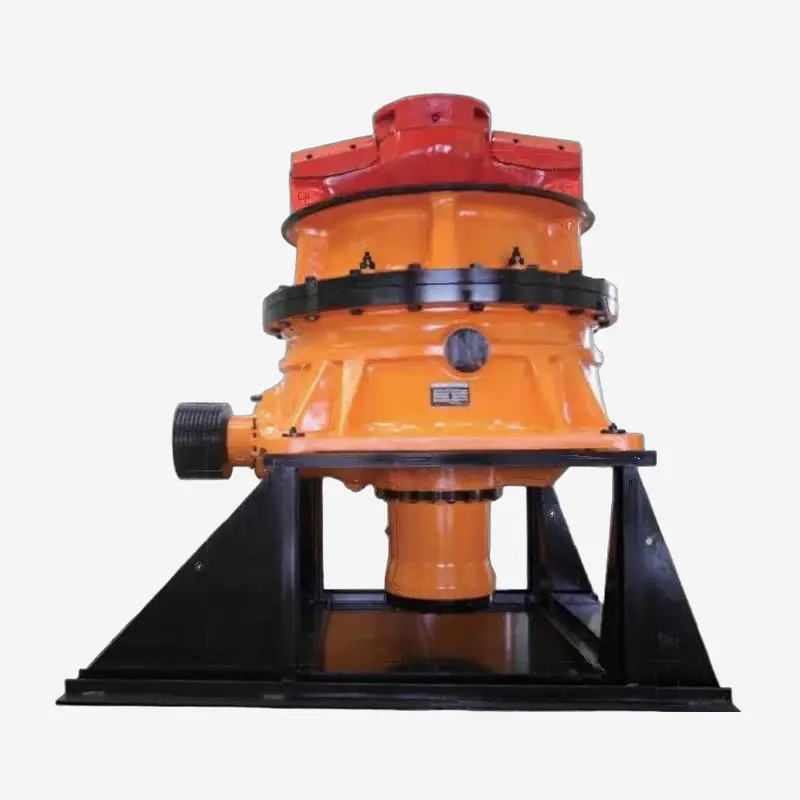
Der hydraulische Einzylinder-Kegelbrecher zeichnet sich durch einen hohen technologischen Inhalt,...
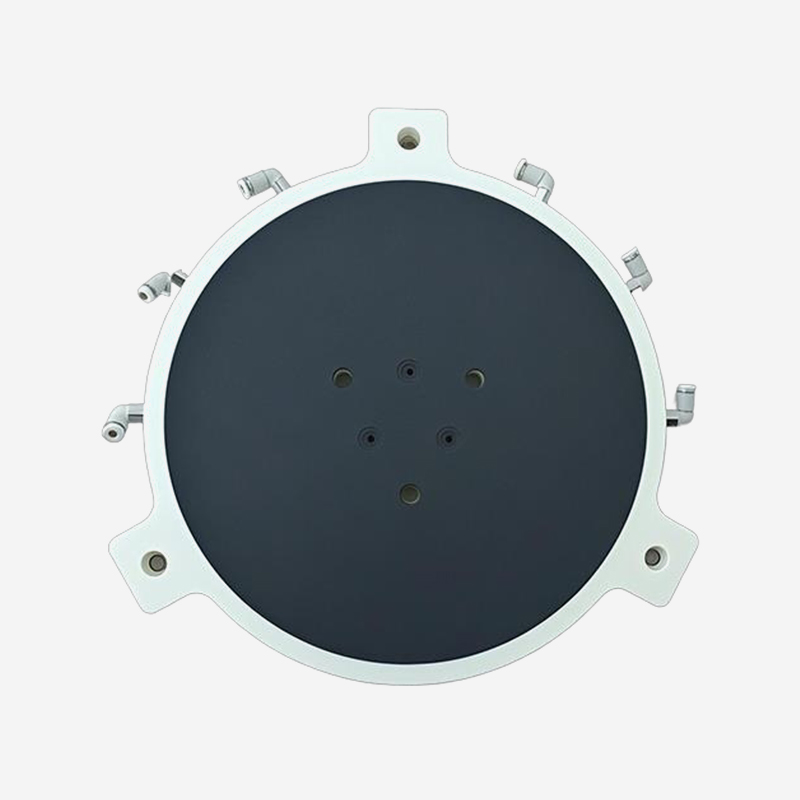
Produktmerkmale Hohe Sauberkeit: Keramikmaterial, keine Metallionenverunreinigung, glatte...
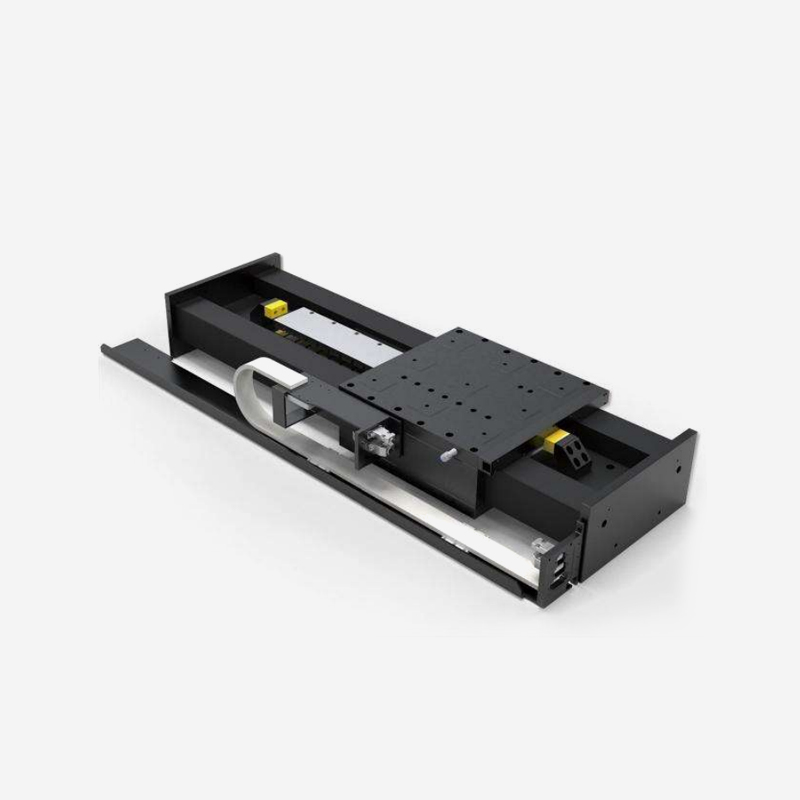
Hauptmerkmale ● Wiederholgenauigkeit der Positionierung ±100 nm ● Geradheit und Gehebe...
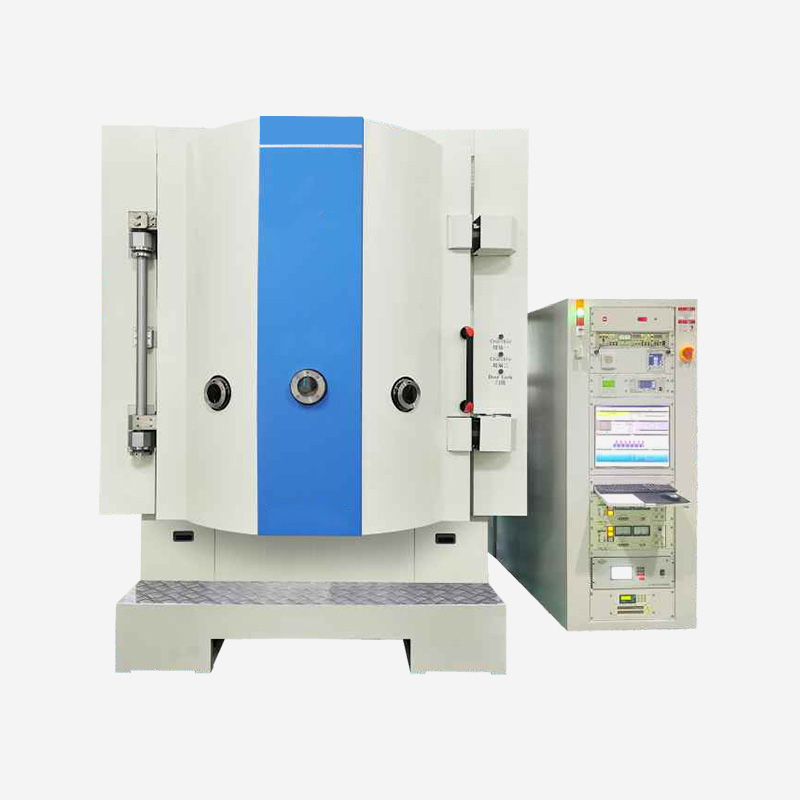
Diese Geräteserie ist mit einer automatischen optischen Filmdickensteuerung, einer optionalen RF/...
Bereit für gemeinsame Innovationen? Kontaktieren Sie unsere Experten.
Kontaktieren Sie uns
Address: 288 Shande Road, Stadt Shanyang, Bezirk Jinshan, Shanghai, China TEL/WhatsApp:Mobiles Endgerät