
Materialien zur Bearbeitung und zum Polieren von Deckglas
Anwendungsgebiet: Deckglas Die Bearbeitung von Deckglas für elektronische Produkte wie To...

Jedes Vakuumsystem hat eine Persönlichkeit. Manche halten den Basisdruck schnell und bleiben wochenlang stabil; andere scheinen jedes Mal, wenn ein Flansch geöffnet wird, ein neues Leck zu entwickeln. In den meisten Fällen liegt der Unterschied nicht in der Pumpe oder der Steuerung. Es ist die Vakuumkammer: ihre Geometrie, ihre Innenfläche und die Art und Weise, wie sie geschweißt und gereinigt wurde.
In diesem Leitfaden wird erklärt, worauf Sie bei der Spezifikation, dem Kauf oder der Inspektion einer Vakuumkammer achten sollten, von der Materialauswahl und Oberflächenbehandlung bis hin zu Qualitätskontrollprüfungen und Lieferantenbewertung.
Eine Vakuumkammer ist ein versiegelter Behälter, der es ermöglicht, einen Prozess bei einem Druck ablaufen zu lassen, der unter dem Druck der umgebenden Beimosphäre liegt. Je nach Anwendung kann die Kammer im Grobvakuum (über 1 mbar), Hochvakuum (ca. 1 x 10^-3 mbar) oder Ultrahochvakuum (unter 1 x 10^-7 mbar) betrieben werden. Je niedriger der Zieldruck, desto mehr Aufmerksamkeit erfordert jedes Detail.
Das Design der Kammer bestimmt drei Dinge: wie schnell das System den Zieldruck erreicht, wie niedrig dieser Druck sein kann und wie stabil er während des Prozesses bleibt. Diese Ergebnisse hängen vom Grundmaterial, der inneren Oberflächenbeschaffenheit, der Anzahl und Qualität der Dichtungen und der Art und Weise ab, wie interne Komponenten montiert werden. Eine Kammer mit schlechter Innenausstattung kann wochenlang ausgasen; Eine Kammer mit eingeschlossenen Volumina erreicht möglicherweise nie den im Datenblatt angegebenen Druck.
Die Kammer sollte außerdem auf eine gute Leitfähigkeit ausgelegt sein. Die Pumpenöffnungen sollten groß sein und interne Komponenten sollten keine engen Kanäle bilden, die den Gasfluss verlangsamen.
Edelstahl ist das Standardmaterial für die meisten Hoch- und Ultrahochvakuumkammern. Sorten wie 304L oder 316L bieten eine gute Korrosionsbeständigkeit, geringe Ausgasung nach dem Elektropolieren und stabile mechanische Eigenschaften bei Temperaturwechselbelastung. Für große Kammern oder bewegliche Teile wird häufig Aluminium gewählt, da es leichter ist und eine bessere Wärmeleitfähigkeit aufweist, seine poröse Oxidschicht muss jedoch während der Herstellung sorgfältig kontrolliert werden. Die folgende Tabelle fasst die gängigsten Materialoptionen zusammen.
| Material | Typische Verwendung | Entscheidender Vorteil | Haupteinschränkung |
|---|---|---|---|
| Edelstahl 304/316L | Hochvakuum- und UHV-Kammern | Geringe Ausgasung, hervorragende Schweißbarkeit | Schwerer als Aluminium |
| Aluminium 6061 | Große Kammern, Beschichtungsanlagen | Leicht, gute Wärmeleitfähigkeit | Erfordert eine spezielle Oberflächenversiegelung |
| Sauerstofffreies Kupfer | Dichtungen und Durchführungen | Sehr niedrige Leckraten mit CF-Flanschen | Teuer, weich |
Die Oberflächenbeschaffenheit ist nicht kosmetisch. Bei Hochvakuum genügt oft eine saubere, perlgestrahlte oder passivierte Oberfläche. Beim Ultrahochvakuum werden durch Elektropolieren Mikrorisse und eingebettete Partikel entfernt, die Gas einschließen und virtuelle Lecks erzeugen. Die Reinigung sollte mit alkalischen Reinigungsmitteln, Spülungen mit entionisiertem Wasser und gegebenenfalls einem Vakuum-Ausheizzyklus erfolgen.
Jede Schweißnaht ist eine potenzielle Quelle für virtuelle Lecks und die Entstehung von Partikeln. Vollständige Schweißnähte, durchgehende Schweißnähte anstelle von Punktschweißungen und Konstruktionen, die Spalten oder blinde Taschen vermeiden, verringern das Risiko. Nach dem Schweißen sollte die Kammer einem Helium-Lecktest unterzogen werden, idealerweise indem der Leckdetektor an die Kammer angeschlossen wird und Helium auf die Außenseite jeder Verbindung gesprüht wird.
Die Wahl des Flanschstandards beeinflusst die Dichtheit, die einfache Montage und die langfristige Wartung. KF- und ISO-Flansche sind praktisch für Grob- und Hochvakuumsysteme, da sie schnell zu montieren sind; CF-Flansche mit Metalldichtungen sind in UHV-Anwendungen weit verbreitet, da sie eingebrannt werden können und extrem niedrige Leckraten erreichen. Sichtfenster, elektrische Durchführungen und Gaseinlässe müssen so konstruiert sein, dass ihre Materialien eine kompatible Wärmeausdehnung aufweisen und nicht ausgasen.
Jede Kammer muss dem Atmosphärendruck ohne bleibende Verformung standhalten. Die Wandstärke, die Versteifungsrippen und die Platzierung der Anschlüsse sind daher konstruktive Entscheidungen. Gleichzeitig legen die Anschlussgröße und die Innengeometrie das effektive Saugvermögen fest. Eine große Kammer mit einem kleinen Auslass pumpt langsam, egal wie stark die Vakuumpumpe ist.
Das beste Vakuumkammerdesign versagt, wenn es nicht mit den erforderlichen Toleranzen bearbeitet werden kann. Flanschflächen müssen flach und parallel bleiben, O-Ring-Nuten müssen innerhalb weniger Hundertstel Millimeter liegen und Schraubenmuster müssen mit der passenden Hardware übereinstimmen. In der Praxis bedeutet dies, dass der Kammerhersteller über eigene Bearbeitungs-, Inspektions- und Oberflächenbehandlungsmöglichkeiten verfügen sollte, anstatt sich auf separate Subunternehmer zu verlassen.
In unserem Werk kombinieren wir die 0,001-mm-Präzisionsbearbeitung mit Teilen von 0,1 Gramm bis 150 Tonnen, weshalb wir von kleinen CF-Komponenten bis hin zu großen Beschichtungskammern alles produzieren können. Weitere Informationen zu den Präzisionsprozessen hinter den Kammerkomponenten finden Sie in unserem Leitfaden Es werden präzisionsgefertigte Teile hergestellt .
Verlassen Sie sich nicht allein auf das Wort eines Vakuumkammerlieferanten. Fordern Sie den Helium-Lecktestbericht, das Materialzertifikat und das Maßkontrollprotokoll an, bevor Sie die Installation planen.
Der Lieferant sollte mindestens Folgendes bereitstellen können:
Halbleiterprozesse wie Sputtern, Ätzen und chemische Gasphasenabscheidung erfordern stabile Hochvakuum- oder Ultrahochvakuumumgebungen. Die Vakuumkammer müssen der Partikelbildung widerstehen, reaktive Gase tolerieren und zwischen den Prozessläufen saubere Oberflächen aufrechterhalten. Bei Halbleitermaterialien der dritten Generation wie Siliziumkarbid muss die Kammer häufig mit Hochtemperaturkomponenten und speziellen Keramikteilen arbeiten. Aus diesem Grund stellen wir spezielle Hochvakuum- und Ultrahochvakuum-Halbleiterkammern mit streng kontrollierter Innengeometrie und Schweißqualität her.
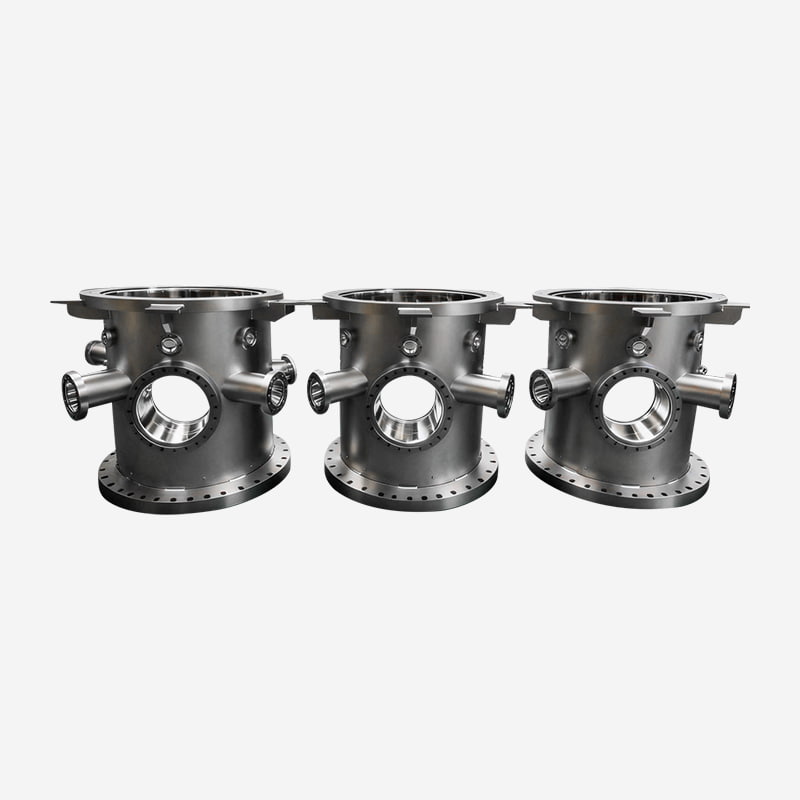 Hochvakuum- und Ultrahochvakuum-Halbleiter-Vakuumkammern Diese Kammern sind für stabile HV/UHV-Umgebungen in der Halbleiterverarbeitung konzipiert und verfügen über kontrollierte Geometrie und Dichtheitsprüfung. Erwägen Sie sie dort, wo reaktive Gase und Hochtemperaturkomponenten eine saubere, zuverlässige Vakuumleistung erfordern. Produkt anzeigen →
Beschichtungssysteme verwenden Kammern mit großem Innenvolumen, mehreren Zugangsöffnungen und häufig speziellen Vorrichtungen für die Rolle-zu-Rolle- oder Inline-Verarbeitung. Der Kammerkörper muss unter Vakuumbelastung strukturelle Steifigkeit bieten und gleichzeitig die Kompatibilität der Innenflächen mit dem abgeschiedenen Film gewährleisten. Bei kontinuierlichen Beschichtungslinien werden die Kammerlänge und die Anordnung der Anschlüsse typischerweise an den Prozess angepasst. Unsere Durchlaufbeschichtungskammern sind für diese Anforderung gebaut.
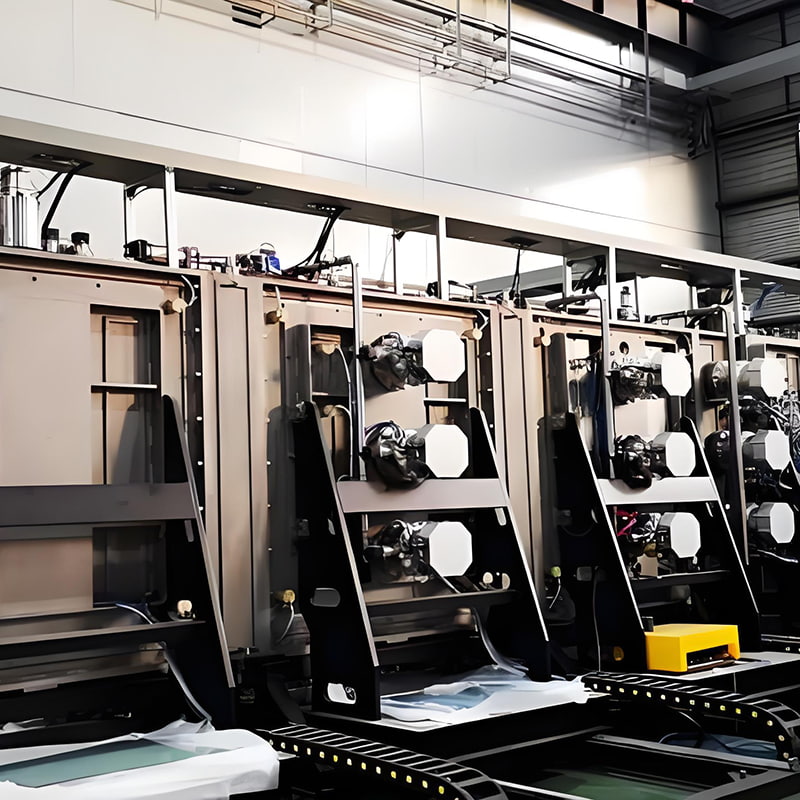 Kontinuierliche Beschichtungskammern für die Inline-Produktion Konzipiert für großvolumige Beschichtungssysteme mit kundenspezifischen Anschlussanordnungen und starren Vakuumstrukturen. Sie unterstützen die Rolle-zu-Rolle- oder Inline-Verarbeitung und sind daher für kontinuierliche Beschichtungs- und Mehrschicht-Auftragsanwendungen mit hohem Durchsatz relevant. Produkt anzeigen →
Vakuumkammern werden auch in der Wasserstoffproduktion, beim Testen von Brennstoffzellenkomponenten und in Trocknungs- oder Abfülllinien für Lithiumbatterien eingesetzt. Diese Anwendungen vereinen häufig Feuchtigkeitskontrolle, Vakuumintegrität und Sicherheitsanforderungen. Eine Kammer mit falscher Oberflächenbeschaffenheit kann Feuchtigkeit einschließen und längere Abpumpzyklen erzwingen, was den Durchsatz direkt verringert. Unsere Kammern für Wasserstoff- und Lithiumbatterien lösen dieses Problem mit kontrollierten Innenflächen und auf Dichtheit geprüften Schweißnähten.
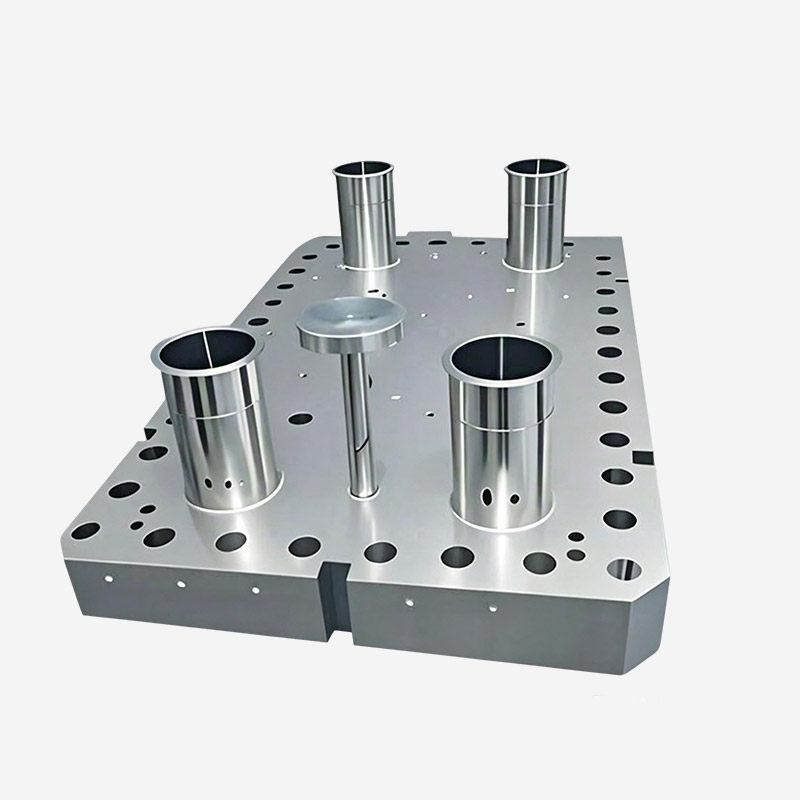 Vakuumkammern für Wasserstoffenergie- und Lithiumbatterieprozesse Diese Kammern dienen der Feuchtigkeitskontrolle und der Vakuumintegrität bei der Wasserstoffproduktion, der Brennstoffzellenprüfung und dem Trocknen oder Befüllen von Batterien. Kontrollierte Innenflächen und auf Dichtheit geprüfte Schweißnähte tragen dazu bei, die Abpumpzyklen zu verkürzen und die Prozesssicherheit zu verbessern. Produkt anzeigen →
Andere Anwendungen, darunter Luft- und Raumfahrtsimulation, optische Beschichtung und Glasfaserverarbeitung, stellen ihre eigenen Einschränkungen dar, wie etwa große Gesamtabmessungen oder spezielle Anforderungen an das Sichtfenster.
Ein zuverlässiger Lieferant sollte die Kammer nicht nur zeichnen und schweißen; Sie sollten Ihnen auch bei der Auswahl des richtigen Materials, der richtigen Flansche, der richtigen Innenbehandlung und des richtigen Prüfplans helfen. Nach unserer Erfahrung grenzen die folgenden Fragen die Liste schnell ein:
At SONNENSPASS Seit 1986 verfolgen wir diesen Ansatz und kombinieren die Herstellung von Vakuumgeräten mit Präzisionsbearbeitung und Fertigung großer Teile. Diese Kombination hält die Toleranzen vom ersten Schnitt bis zur abschließenden Dichtheitsprüfung unter Kontrolle.
Für Hochvakuum und UHV ist Edelstahl 304L oder 316L aufgrund seiner geringen Ausgasung und guten Schweißbarkeit normalerweise die sicherste Wahl. Aluminium ist eine praktische Alternative für große oder gewichtsempfindliche Kammern, erfordert jedoch eine sorgfältigere Oberflächenvorbereitung.
Eine raue Oberfläche fängt Gasmoleküle und Prozessrückstände ein. Elektropolierte oder ordnungsgemäß passivierte Oberflächen geben Gas schneller ab, verkürzen die Abpumpzeit und reduzieren die Partikelkontamination in sensiblen Prozessen.
Ja. Geometrie, Anzahl und Art der Anschlüsse, Material, Oberflächenbehandlung und Prüfanforderungen können an den Prozess angepasst werden. Teilen Sie Ihrem Lieferanten den Arbeitsdruckbereich, die Gasarten, den Temperaturbereich und die erwartete Zykluszeit mit.
Fordern Sie einen Maßkontrollbericht, Materialzertifikate, Ergebnisse von Helium-Lecktests und ein Reinigungsprotokoll an. Wenn in der Kammer geschweißt wird, fordern Sie auch Schweißprüfprotokolle an.
Anwendungsgebiet: Deckglas Die Bearbeitung von Deckglas für elektronische Produkte wie To...
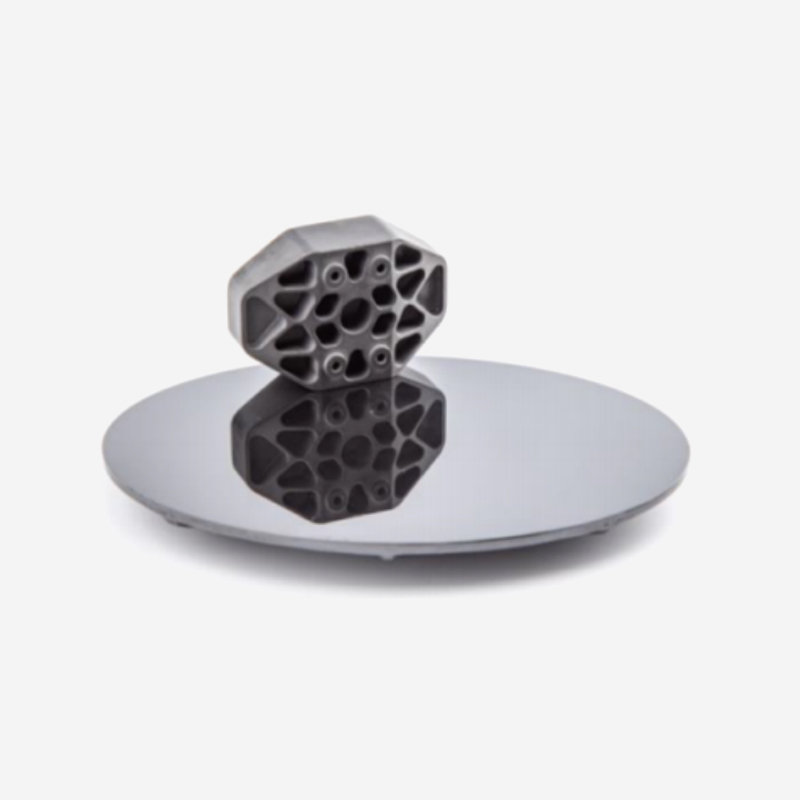
Siliziumkarbid zeichnet sich durch eine äußerst geringe Porosität, eine gleichmäßige und dichte M...
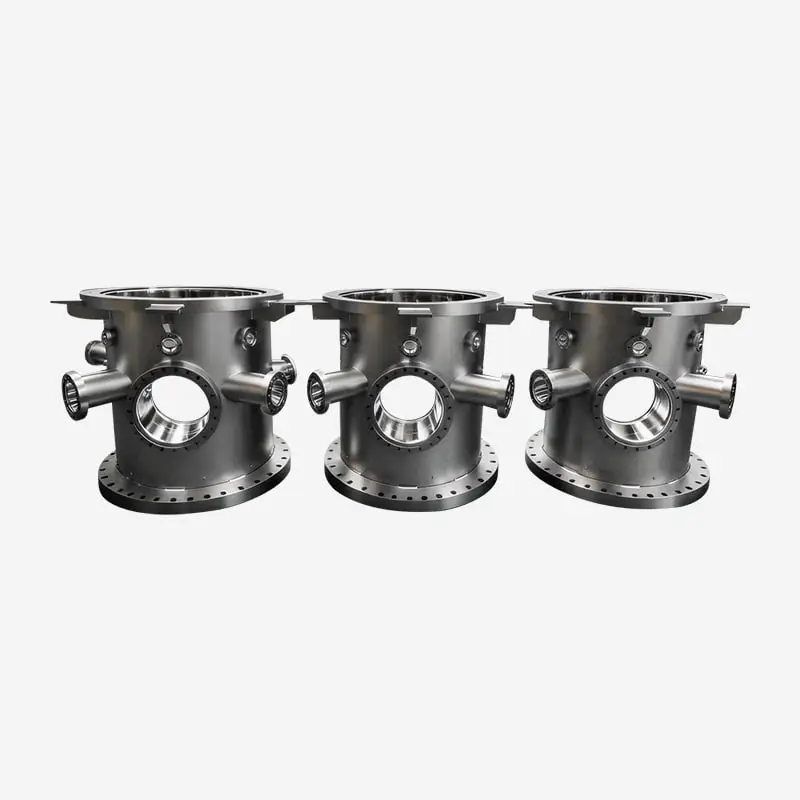
Diese Kammern entsprechen den HV- und UHV-Standards und werden strengen Helium-Lecktests unterzog...
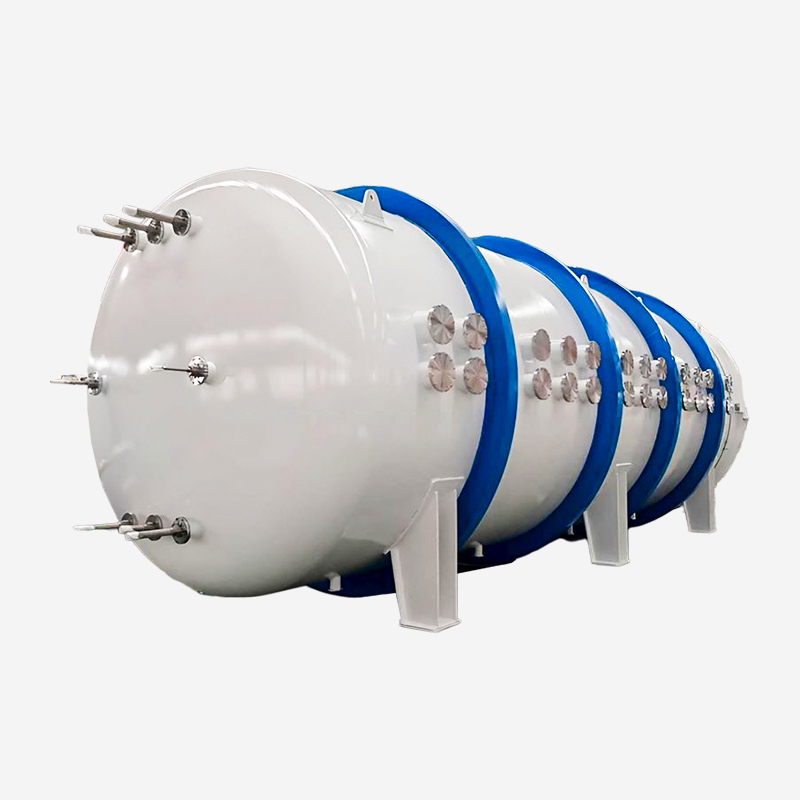
Hochvakuum-Versuchskammern zur Simulation extremer Weltraumumgebungen mit außergewöhnlicher struk...
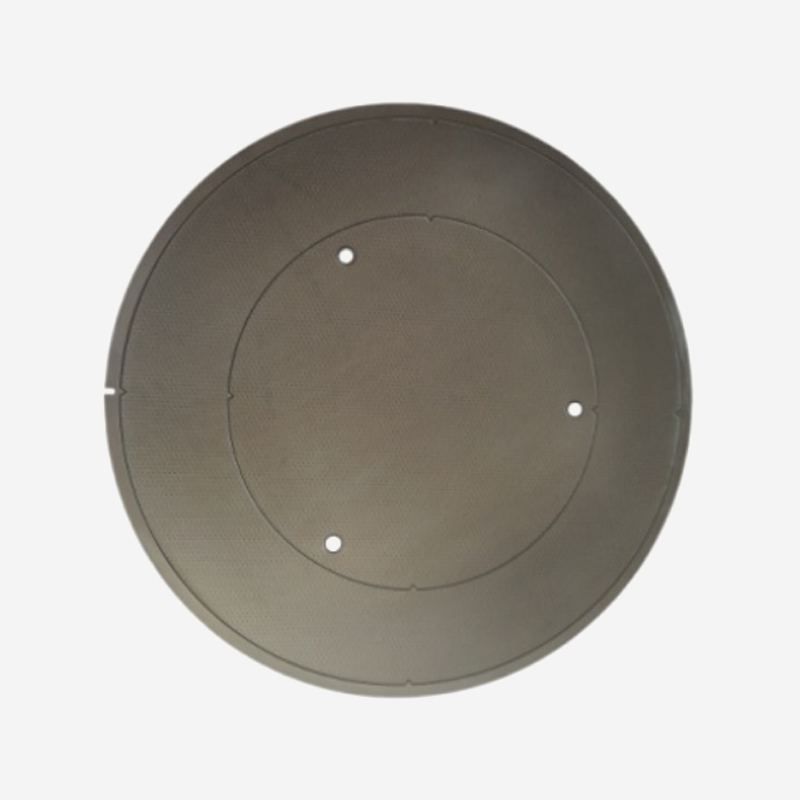
Siliziumkarbid hat einen thermischen Ausdehnungskoeffizienten, der dem von Silizium entspricht, u...
Bereit für gemeinsame Innovationen? Kontaktieren Sie unsere Experten.
Kontaktieren Sie uns
Address: 288 Shande Road, Stadt Shanyang, Bezirk Jinshan, Shanghai, China TEL/WhatsApp:Mobiles Endgerät