
Der Plattenzuführer
Der Plattenbeschicker ist ein Schüttgutfördergerät, das die intermittierende Beschickung in eine ...

Eine Beschichtungslinie stoppt im unerwartetsten Moment. Ein Absperrschieber, der mehr als tausend Mal am Tag betätigt wird, blockiert schließlich, wenn sich auf seinen Gleitflächen Prozessrückstände ansammeln. Die Kammer wird in die Atmosphäre entlüftet, die gesamte Charge wird verschrottet und das Wartungsteam verbringt eine ganze Schicht damit, das Ventil auszutauschen. Dieses Szenario wiederholt sich in Produktionsanlagen, in denen Vakuumkomponenten ohne Berücksichtigung von Arbeitszyklen und Betriebsbedingungen ausgewählt werden.
Der richtige Ansatz besteht darin, einen Hochvakuum-Absperrschieber als Prozessentscheidung und nicht nur als Katalogartikel zu betrachten. Drei Faktoren bestimmen, ob das Ventil jahrelang störungsfrei funktioniert: der Flanschstandard, der Dichtungsmechanismus und der Antriebstyp. In diesem Leitfaden wird erläutert, wie sich jede Auswahl auf die tatsächliche Produktionsleistung auswirkt.
Ein Absperrschieber ist eine Vakuumkomponente, die zum Öffnen und Schließen des Strömungswegs einen flachen, scheibenförmigen Schieber verwendet. Der Schieber bewegt sich linear, entweder über einen Verbindungsmechanismus oder einen Stahlkugelantrieb, und zieht sich bei geöffnetem Ventil vollständig aus der Bohrung zurück. Aus dieser Konstruktion ergeben sich zwei praktische Vorteile:
Im Vergleich zu Eckventilen und Absperrklappen werden Absperrschieber für die Isolierung großer Bohrungen bevorzugt, wenn der Leitwert wichtig ist. Ein Eckventil zwingt das Gas dazu, sich um 90 Grad zu drehen, was in einigen Installationen die effektive Pumpgeschwindigkeit um etwa 15 bis 20 Prozent verringern kann. Eine Absperrklappe dichtet mit einer rotierenden Scheibe ab, die Partikel einfangen und Verschleißspuren auf dem Sitz hinterlassen kann. Der Absperrschieber vermeidet beide Probleme und ist daher zur Standard-Isolationskomponente in Vakuumbeschichtungsanlagen, Halbleiterprozessanlagen und Forschungskammernetzwerken geworden.
Zwei Parameter spielen bei der Auswahl des Absperrschiebers das größte Gewicht: Flanschstandard und Antriebstyp. Wenn Sie dies richtig machen, werden die meisten Ausfälle vor Ort vermieden.
Die Flanschnorm definiert die Dichtungsart, den erreichbaren Druckbereich und den Verschmutzungsgrad der Vakuumseite. Dies ist die erste Entscheidung, da alle anderen Komponenten im System zur gleichen Flanschfamilie passen müssen.
| Flanschstandard | Versiegelungsmethode | Erreichbarer Druck | Am besten für |
|---|---|---|---|
| KF / ISO | FKM-O-Ring | bis auf 10 -7 mbar | Beschichtungsanlagen, allgemeines Vakuum, Ladeschleusen, Transferkammern |
| CF (ConFlat) | Sauerstofffreie Kupferdichtung | bis auf 10 -10 mbar | UHV-Forschung, Halbleiterverarbeitung, Oberflächenanalyse, Beschleunigerstrahllinien |
Der Aktor bestimmt, wie automatisch das Ventil in einen Prozessablauf integriert werden kann.
Niedrigste Kosten, einfache Bedienung, geeignet für Wartung und Laboreinsatz.
Schnelle Reaktion, automatisiert, ideal für Produktionslinien mit Endschalterrückmeldung.
Präzise Positionskontrolle, keine Druckluft erforderlich, höhere Kosten.
Manuelle Antriebe sind die einfachste und wirtschaftlichste Variante. Sie eignen sich für Laboreinrichtungen, Niederfrequenz-Wartungsventile und Systeme, in denen keine Druckluft verfügbar ist. Allerdings erfordert der manuelle Betrieb die physische Anwesenheit von Personal, was die Automatisierung einschränkt.
Pneumatische Antriebe sind der Industriestandard für Produktionslinien. Sie reagieren innerhalb von Millisekunden, arbeiten zuverlässig über Hunderttausende Zyklen und können durch einfache Magnetventile gesteuert werden. Ein pneumatischer Absperrschieber mit Endschalter liefert Statussignale zum Öffnen/Schließen an die SPS und ermöglicht so eine automatisierte Sequenzierung.
Elektrische Stellantriebe bieten eine präzise Positionskontrolle und werden dort eingesetzt, wo das Ventil den Durchfluss regulieren muss oder keine Druckluft verfügbar ist. Sie kosten mehr als pneumatische Versionen, sind aber in bestimmten Prozesssteuerungsarchitekturen unverzichtbar.
Für Hochvakuumanwendungen im 10 -5 bis 10 -7 Im mbar-Bereich dominieren ISO- und KF-Flansche mit FKM-O-Ring-Dichtungen. Diese Ventile übernehmen die routinemäßigen Isolationsaufgaben in Beschichtungsmaschinen, Ladeschleusen und Halbleiter-Cluster-Tools.
Bei großen Bohrungsgrößen über 100 mm ist ein Tormechanismus mit Gestänge stabiler als die herkömmliche Stahlkugelkonstruktion. Die Verbindungsgeometrie verteilt die Schließkraft gleichmäßig über das Tor, wodurch lokale Spannungen reduziert und die Wiederholbarkeit der Vakuumversiegelung verbessert werden. Diese mechanische Stabilität ist von Bedeutung, wenn das Ventil gegen eine Druckdifferenz schließen muss, nachdem eine Vorvakuumpumpe die Kammer evakuiert hat.
Ein pneumatischer Antrieb gepaart mit einem Endschalter ist die Standardkonfiguration. Der Schalter gibt dem Steuerungssystem eine positive Bestätigung, dass das Ventil seine Sollposition erreicht hat, was eine Voraussetzung für die automatisierte Rezeptausführung ist. Beispielsweise kann ein Sputtersystem nicht mit der Abscheidung beginnen, bis das Absperrventil vollständig geöffnet ist, da der Druck in der Kammer sonst über dem Prozesssollwert liegen könnte.
Bei der Auswahl eines Absperrschiebers mit großem Durchgang für eine Beschichtungsanlage muss a Hochvakuum-Absperrschieber mit ISO-Flansch für Leitungen mit großem Durchmesser bietet die Leitfähigkeit und Zyklenlebensdauer, die Produktionssysteme benötigen.
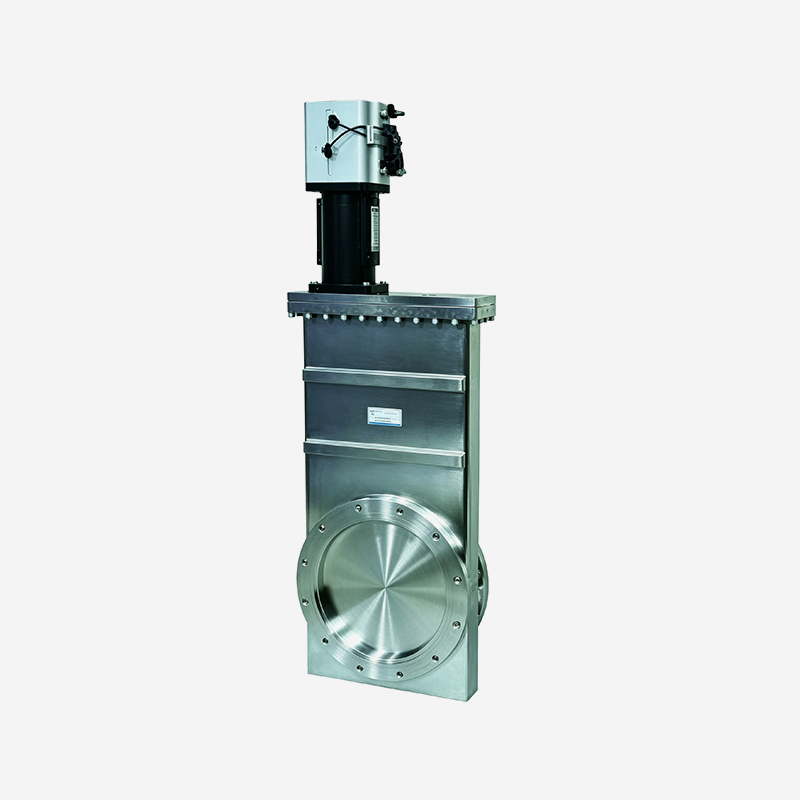 Pneumatisch High Vacuum Gate Valve with ISO Flange for Large Bore Lines Dieses pneumatische Ventil mit Gestänge verfügt über einen ISO-Flansch und einen Faltenbalg und eignet sich daher für Vakuumleitungen mit großem Durchmesser in Beschichtungssystemen, bei denen Leitfähigkeit und Lebensdauer von entscheidender Bedeutung sind. Produkt anzeigen →
Wenn der Systemdruck unter 1x10 bleiben muss -9 mbar muss das Ventil einen CF-Flansch und eine Metalldichtung verwenden. Der CF-Flansch komprimiert eine sauerstofffreie Kupferdichtung zwischen zwei Messerkanten und erzeugt so eine Kaltschweißdichtung, die außergewöhnlich niedrige Leckraten bietet.
Ultrahochvakuum-Absperrschieber werden in der Molekularstrahlepitaxie (MBE), Oberflächenanalysetechniken wie XPS und AES, Teilchenbeschleuniger-Vakuumsystemen und Ionenimplantationsgeräten eingesetzt. Bei diesen Anwendungen darf der Absperrschieber keine Verunreinigungen in die UHV-Umgebung ausgasen, daher wird das Gehäuse häufig aus Edelstahl 304 oder 316L mit einer elektropolierten oder vakuumgebrannten Oberfläche hergestellt.
In UHV-Absperrschiebern werden sowohl Gestänge- als auch Stahlkugelmechanismen verwendet. Stahlkugelmechanismen sind bei kleineren Größen und Positionen mit hohen Zyklen üblich, während der Verbindungstyp für CF-Flansche mit großer Bohrung bevorzugt wird, bei denen die Schließkraft gleichmäßig aufgebracht werden muss.
Für UHV-Anwendungen, bei denen der Absperrschieber einen Basisdruck unter 10 aufrechterhalten muss -9 mbar, ein Ultrahochvakuum-Absperrschieber mit CF-Flansch und großem Durchgangsgestänge bietet die Metalldichtungsintegrität, die diese Systeme erfordern.
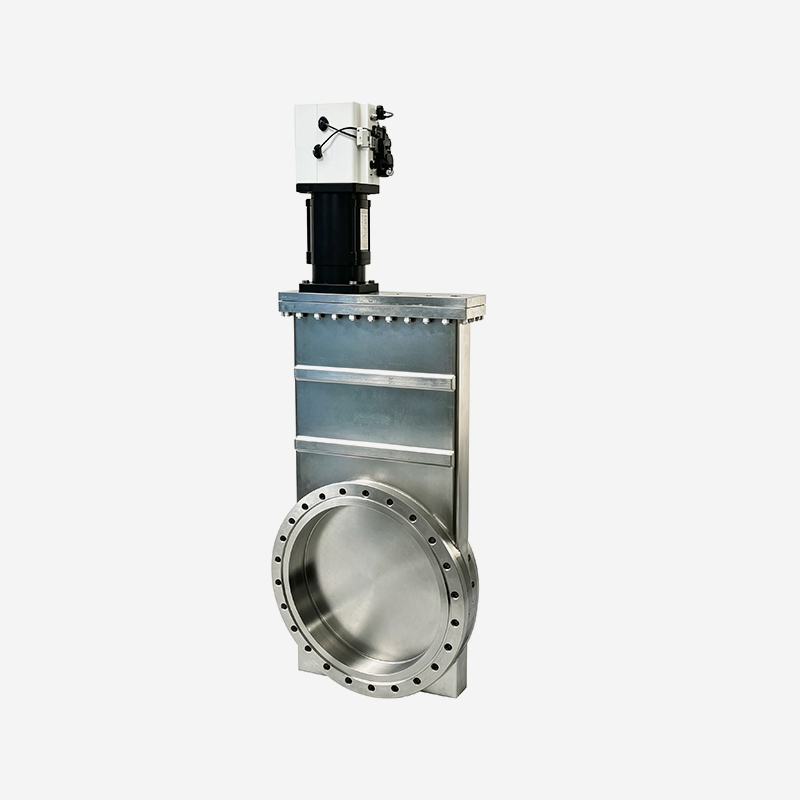 Ultrahochvakuum-Absperrschieber mit CF-Flansch und Metalldichtung Dieses Pneumatikventil wurde für UHV-Systeme entwickelt, die Basisdrücke unter 10^-9 mbar erfordern. Es verwendet einen CF-Flansch und eine Kupferdichtung, um eine zuverlässige Metalldichtung zu gewährleisten. Produkt anzeigen →
In der Halbleiter- und Photovoltaikfertigung müssen Wafer und Glassubstrate horizontal von einer Transferkammer in eine Prozesskammer bewegt werden. Ein runder Absperrschieber begrenzt die Breite des Substrats, das durchgelassen werden kann. Ein rechteckiger Absperrschieber löst dieses Problem, indem er den Durchgang rechteckig gestaltet.
Rechteckige Absperrschieber sind in Transferkammern, Cluster-Werkzeugen und Photovoltaik-Inline-Geräten üblich. Im geöffneten Zustand fährt das rechteckige Tor in ein oberes Reservoir zurück und gibt den gesamten rechteckigen Durchgang frei. Die Dichtfläche ist größer als bei einem runden Ventil mit vergleichbarer Bohrungsgröße, daher muss der Antrieb mehr Schließkraft bereitstellen. Ein pneumatischer Antrieb mit balggedichteter Spindel ist die übliche Konfiguration, da er die Prozessseite sauber hält und den reduzierten verfügbaren Platz bewältigt.
Wenn eine Vakuumtransferkammer rechteckige Substrate verarbeiten muss, a rechteckiger Absperrschieber für Vakuumtransferanwendungen ist die richtige Lösung.
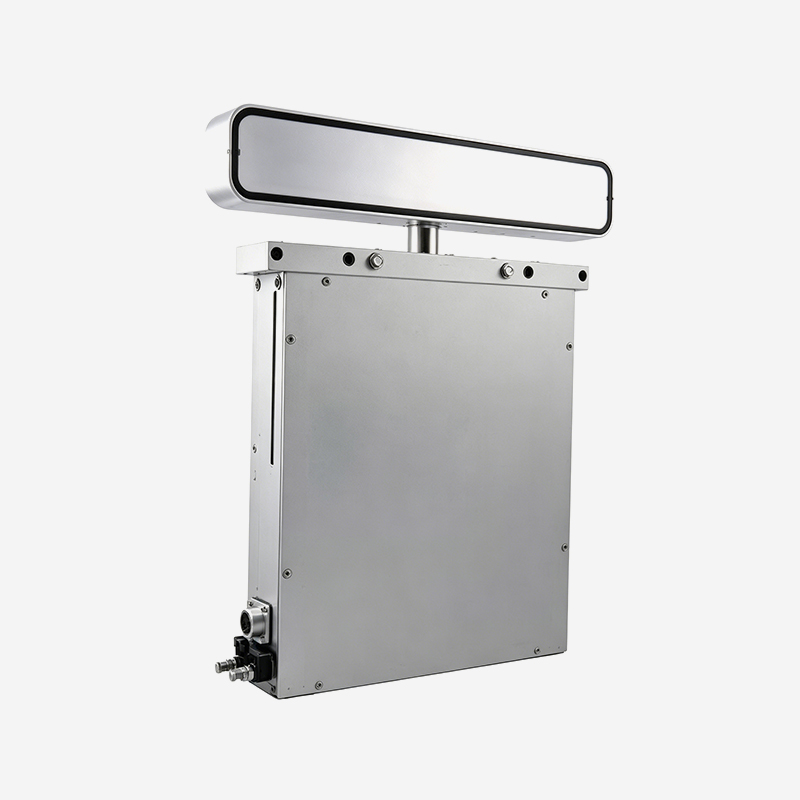 Rechteckiger Absperrschieber für den Vakuumtransfer von Substraten Dieser rechteckige Absperrschieber formt seinen Durchgang als Rechteck, um flache Substrate wie Wafer aufzunehmen und einen reibungslosen horizontalen Transfer in Vakuumkammern zu ermöglichen. Produkt anzeigen →
Ein defekter Absperrschieber versagt normalerweise außerhalb der Hauptdichtungsfläche. Die Spindeldichtung und der Antrieb sind die Komponenten, die am häufigsten für Ausfallzeiten verantwortlich sind. Das Verständnis der Schwachstellen hilft Wartungsteams bei der Planung vorbeugender Maßnahmen.
| Fehlermodus | Grundursache | Schadensbegrenzung |
|---|---|---|
| Torbeschlagnahme | Prozessrückstände oder abgenutztes Schmiermittel am Anschnitt | Verwenden Sie rückstandsverträgliche Materialien und planen Sie regelmäßige Ausheizvorgänge ein |
| Undichtigkeit der Schaftdichtung | Abgenutzter O-Ring oder Ermüdung des Balgs | Verwenden Sie bei kritischen Prozessen mit Balgen abgedichtete Spindeln und ersetzen Sie diese proaktiv |
| Drift des Endschalters | Mechanisches Spiel durch angesammelte Vibration | Verwenden Sie rastende Endschalter und überprüfen Sie die Positionsrückmeldung während der PM |
Die Präzision der Bearbeitung bestimmt, wie lange ein Absperrschieber dicht hält. Ein Ventilkörper, der aus einem einzigen Schmiedeteil aus rostfreiem Stahl gefertigt ist, hält die Toleranzen besser ein als eine geschweißte Baugruppe, da beim Schweißen Verformungen entstehen, die sich in die Flanschdichtfläche ausbreiten können.
Käufer sollten drei Punkte bewerten, bevor sie eine Bestellung aufgeben:
Die SUNFUN Group ist seit 1986 in der Präzisionsfertigung tätig und ist in der Lage, Teile mit einer Präzision von 0,001 Millimetern zu bearbeiten und Komponenten von 0,1 Gramm bis 150 Tonnen abzudecken. Diese Fähigkeit ist bei der Herstellung von Schiebergehäusen und -flanschen von entscheidender Bedeutung, da die Passung zwischen den bearbeiteten Teilen die Gleichmäßigkeit des Schieberhubs und die Wiederholbarkeit der Vakuumdichtung bestimmt.
Für einen detaillierten Einblick in die Herstellung und Validierung präzisionsgefertigter Teile lesen Sie unseren Leitfaden auf wie präzisionsbearbeitete Teile hergestellt werden .
Der Unterschied liegt im Flanschstandard und im Dichtungsmaterial. Hochvakuum-Absperrschieber verwenden KF- oder ISO-Flansche mit FKM-O-Ringen und halten Drücke bis zu 10 bar aufrecht -7 mbar. Ultrahochvakuum-Absperrschieber verwenden CF-Flansche mit sauerstofffreien Kupferdichtungen und halten Drücke unter 10 °C aufrecht -10 mbar.
Planen Sie bei normalem Produktionseinsatz mit mäßiger Belastung alle 6 bis 12 Monate eine Inspektion ein. Wenn das Ventil mehr als 1.000 Mal pro Tag betätigt, verkürzen Sie das Intervall. Konzentrieren Sie sich auf die Spindeldichtung, den Zustand der Toroberfläche und die Ausrichtung des Endschalters.
Ja, aber dieser Modus ist nicht ideal. Wenn am geschlossenen Tor ein Differenzdruck von einer Atmosphäre anliegt, verschleißen die Dichtflächen schneller. Einige Hersteller definieren einen separaten atmosphärischen Druckwert. Überprüfen Sie immer den Nenndifferenzdruck des Herstellers, bevor Sie das Ventil in einer Aufwärts- oder Abwärts-Entlüftungssequenz verwenden.
Der einfachste Weg, Risiken zu reduzieren, besteht darin, einer strukturierten Checkliste zu folgen:
Der Plattenbeschicker ist ein Schüttgutfördergerät, das die intermittierende Beschickung in eine ...
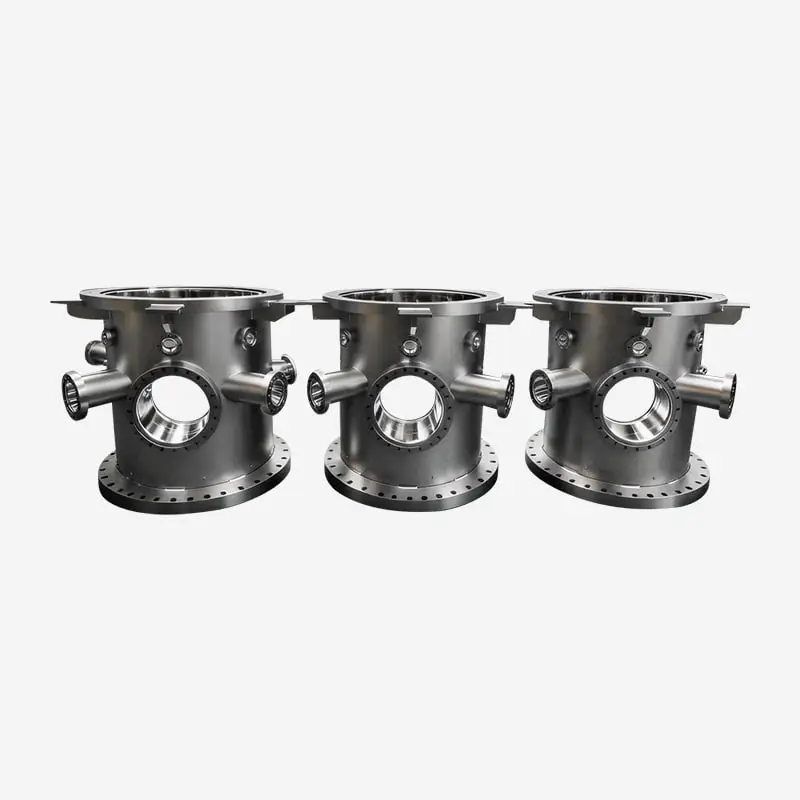
Diese Kammern entsprechen den HV- und UHV-Standards und werden strengen Helium-Lecktests unterzog...
Produktmerkmale Sauber und geringe Verschmutzung: Stabiles Material, dichte Oberfläche, w...
Als Spezialist für extrem enge Toleranzen werden unsere bearbeiteten Keramikplatten und kundenspe...
Anwendungsfelder Hochpräzises Seltenerd-Polierpulver eignet sich für die Verdünnungsbearb...
Bereit für gemeinsame Innovationen? Kontaktieren Sie unsere Experten.
Kontaktieren Sie uns
Address: 288 Shande Road, Stadt Shanyang, Bezirk Jinshan, Shanghai, China TEL/WhatsApp:Mobiles Endgerät