
Präzisionsgefertigte Keramikplatten und Komponenten
Als Spezialist für extrem enge Toleranzen werden unsere bearbeiteten Keramikplatten und kundenspe...

Ein Forscher zieht einen CF-Flansch fest, startet die Vorpumpe und beobachtet, wie der Ionenmesser auf über 10⁻⁸ mbar steigt. Dann bleibt es stehen. Das System hält bei niedrigem Vakuum, der Ultrahochvakuumbereich bleibt jedoch unerreichbar. Dieses Szenario tritt in Labors und Produktionslinien häufiger auf, als die meisten Ingenieure zugeben wollen – und in fast allen Fällen ist der Übeltäter nicht die Pumpe oder das Messgerät, sondern die Komponenten selbst.
Ultrahochvakuumsysteme (UHV) erfordern eine andere Denkweise als gewöhnliche Hochvakuumanlagen. Im Druckbereich unter 10⁻⁷ mbar beeinflusst jedes Material, jede Schweißnaht, jede Dichtung und jede Oberflächenbeschaffenheit den erreichbaren Grunddruck. Das Richtige wählen Ultrahochvakuum-Komponenten Daher ist es keine Frage der Präferenz – es ist der Unterschied zwischen einem System, das 10⁻¹⁰ mbar erreicht, und einem System, das den 10⁻⁶-Bereich nie verlässt.
In diesem Leitfaden wird erläutert, wie UHV-Komponenten funktionieren, wo Fehler auftreten und was Sie überprüfen sollten, bevor Sie sich an einen Lieferanten wenden.
UHV beginnt dort, wo die gewöhnliche Vakuumphysik ihren Charakter ändert. Unterhalb von etwa 10⁻⁷ mbar wird der Gasstrom molekular – Moleküle kollidieren weitaus häufiger mit Wänden als untereinander. Ausgasungen von Oberflächen übertreffen die ursprüngliche Luftbelastung als dominierende Gasquelle. Und Leckraten, die bei 10⁻⁵ mbar irrelevant sind, werden bei 10⁻¹⁰ mbar katastrophal.
Aus diesem Grund muss ein wirklich UHV-zertifiziertes Bauteil vier Bedingungen gleichzeitig erfüllen:
Diese vier Kriterien erklären, warum ein Standard-Industrieflansch oder ein kommerzieller Kugelhahn nicht einfach für den UHV-Einsatz „angepasst“ werden kann. Die Metallurgie, die Dichtungsgeometrie und der Zustand der Innenoberfläche unterscheiden sich alle von herkömmlichen Bauteilen.
Die Materialwahl bestimmt die theoretische Leistungsobergrenze eines UHV-Systems; Die Oberflächenbeschaffenheit bestimmt, wie nahe man dieser Decke tatsächlich kommt.
Edelstahl vom Typ 316L ist das Arbeitspferd der UHV-Konstruktion. Sein niedriger Kohlenstoffgehalt reduziert die Ausfällung von Chromkarbid beim Schweißen und seine austenitische Struktur unterliegt keinen magnetischen Phasenübergängen – eine kritische Eigenschaft, wenn sich Komponenten in der Nähe von Elektronenoptiken oder Strahlengängen befinden. Titan erscheint dort, wo es auf Gewicht oder Wärmeausdehnung ankommt. Aluminium ist für einige UHV-Kammern, insbesondere für große, akzeptabel, sofern die Oberflächenbehandlung angemessen ist.
Die Ausgasungsrate skaliert mit der effektiven Oberfläche. Eine raue Oberfläche mit Ra 3,2 µm fängt Wasserdampf und Kohlenwasserstoffe weitaus aggressiver ein als eine elektropolierte Oberfläche mit Ra 0,4 µm. Bei höchsten Vakuumniveaus sind die Innenflächen typischerweise:
Deshalb können zwei Kammern gleicher Geometrie völlig unterschiedliche Grunddrücke haben. Das Metall ist das gleiche; die Oberflächenarbeit ist es nicht.
Jede Verbindung in einem UHV-System ist ein potenzieller Leckpfad. Die Auswahl der Flansche und Dichtungen bestimmt daher sowohl das erreichbare Vakuum als auch den Wartungsaufwand des Systems.
Bei Drücken von 10⁻⁷ bis hinunter zu 10⁻¹² mbar dominiert das CF-System (ConFlat). Bei einer CF-Verbindung wird an jeder Flanschfläche eine Messerkante verwendet, die in eine weiche Metalldichtung – typischerweise sauerstofffreies Kupfer oder versilbertes OFC – eingreift und eine hermetische Abdichtung bildet. Da kein Elastomer beteiligt ist, können CF-Verbindungen auf 450 °C erhitzt werden und halten dem Druck unbegrenzt stand, sobald sie richtig angezogen sind.
Was einen gut gefertigten CF-Flansch von einem schlechten unterscheidet, ist nicht der Flanschrohling selbst, sondern die Schneidengeometrie. Kantenschärfe, Höhengleichmäßigkeit und Oberflächenhärte bestimmen, ob sich die Dichtung über den gesamten Umfang gleichmäßig verformt. Eine inkonsistente Bearbeitung führt hier zu Undichtigkeiten, die erst nach thermischer Belastung auftreten.
Für Anwendungen, die eine vollständige UHV-Kompatibilität erfordern, ist ein zertifiziertes CF-Flanschpaar die praktische Wahl – nicht drehbar für strukturelle Verbindungen, drehbar, wenn die Ausrichtung schwierig ist.
Bei KF- (Schnellflansch) und ISO-Flanschen werden Elastomer-O-Ringe – typischerweise Viton oder andere Verbindungen mit geringer Ausgasung – zwischen Zentrierringen komprimiert. Diese Systeme sind praktisch, kostengünstig und durchaus für Hochvakuum (10⁻³ bis 10⁻⁷ mbar) geeignet. Da Elastomere jedoch ausgasen, Wasser absorbieren und sich beim Einbrennen zersetzen, können KF- und ISO-Verbindungen nicht die Grunddrücke oder Ausheiztemperaturen liefern, die für einen echten UHV-Betrieb erforderlich sind.
Allerdings sind in UHV-Systemen Hybridkonfigurationen üblich: KF-Verbindungen auf der Schruppseite, CF-Verbindungen auf der Hochvakuumseite. Das Verständnis der Grenze zwischen ihnen ist Teil einer kompetenten Systemarchitektur.
Bei KF- und ISO-Systemen übernimmt der Zentrierring eine Doppelaufgabe. Es zentriert die Flansche, trägt aber auch einen oder zwei O-Ringe. Ein Ring mit der falschen O-Ring-Härte, der falschen Nuttiefe oder dem falschen Innendurchmesser kann beim Erhitzen undicht werden oder sich in gepumpten Systemen durch Vibrationen lösen. Es handelt sich um Kleinteile mit übergroßen Folgen.
Die Vakuumkammer ist die Bühne, auf der alle anderen Komponenten ihre Leistung erbringen. Ihr Design entscheidet darüber, wie effizient Pumpen arbeiten, wie gleichmäßig das System ausheizt und wie leicht sich der Innenraum reinigen lässt.
Volldurchgeschweißte Schweißnähte sind im UHV nicht verhandelbar. Durch Punktschweißungen und Teilschweißungen entstehen Totvolumina, die über Tage oder Wochen langsam ausgasen. Jede Schweißnaht muss durchgehend, frei von Porosität und idealerweise auf der Vakuumseite glatt geschliffen sein, um die Oberfläche zu reduzieren.
Die praktische Regel: Wenn Sie eine Schweißnaht nicht von der Vakuumseite aus prüfen können, können Sie sich nicht auf UHV verlassen.
Durch die Passivierung wird die schützende Oxidschicht wiederhergestellt. Das Elektropolieren geht noch einen Schritt weiter und entfernt eine kontrollierte Materialschicht und glättet mikroskopische Spitzen. Bei UHV-Kammern, die in Halbleiter- oder Partikelanwendungen eingesetzt werden, ist Elektrophishing auf Ra ≤ 0,4 µm mit verifizierter Sauberkeit gängige Praxis.
Kammern, die für die Halbleiterverarbeitung der dritten Generation vorgesehen sind, wie z. B. SiC-Geräte, unterliegen noch strengeren Material- und Sauberkeitsanforderungen. Die Kammer selbst wird zur Prozessvariablen.
 Auf Heliumlecks getestete HV/UHV-Halbleiter-Vakuumkammern Diese Kammern sind für anspruchsvolle Halbleiterprozesse wie die SiC-Herstellung konzipiert, wobei die Helium-Leckprüfung extrem niedrige Leckraten gewährleistet. Ihre Steifigkeit und Präzisionsbearbeitung eignen sich für Hochvakuumumgebungen, in denen die Kammergeometrie einen direkten Einfluss auf die Systemleistung hat. Produkt anzeigen →
Im freien molekularen Fluss ist die Leitfähigkeit rein geometrisch. Ein langer, schmaler Anschluss, der eine Kammer mit einer Pumpe verbindet, kann die effektive Pumpgeschwindigkeit um das Zehnfache oder mehr reduzieren. Konstrukteure sollten Pumpenanschlüsse so platzieren, dass die Weglänge minimiert wird, rechtwinklige Winkel möglichst vermeiden und alle Anschlüsse unter der Annahme dimensionieren, dass die Pumpe nur so effektiv ist, wie es der Weg zulässt.
Jedes bewegliche Teil innerhalb oder an einem UHV-System stellt die Dichtungsphilosophie in Frage. Ventile müssen Abschnitte isolieren, ohne dass Ausgasungsquellen entstehen. Durchführungen müssen Bewegungen ohne Leckage ins Vakuum übertragen.
Drei Ventilfamilien decken die meisten UHV-Anforderungen ab:
| Ventiltyp | Dichtungsmechanismus | Typischer Bereich | Backbarkeit |
|---|---|---|---|
| Ganzmetall-Eckventil | Durch Keil zusammengedrückte Kupferdichtung | HV bis UHV | Bis 300 °C |
| Metallisch abgedichteter Absperrschieber | Metalldichtung, Schiebetormechanismus | HV bis UHV | Bis 200 °C |
| Pneumatisches Balgventil | Viton-O-Ring oder Metalldichtung, Balgantrieb | HV, einige UHV-Modelle | Hängt vom Siegel ab |
Für Systeme, die eine Ladeschleuse oder eine Prozesskammer wiederholt isolieren müssen, ist ein zuverlässiger Ganzmetallschieber oft die einzig realistische Option. Mit Elastomer abgedichtete Ventile lockern sich mit der Zeit, absorbieren Wasserdampf und ziehen den Basisdruck nach oben.
Elektrische Durchführungen im UHV bestehen typischerweise aus einem Leiter, der in eine isolierende Keramik eingelötet ist, die wiederum in einen CF-Flansch eingeschweißt ist. Ferrofluid-Durchführungen bieten Drehbewegungen mit außergewöhnlich geringer Leckage, erfordern jedoch Vorsicht im Hinblick auf Temperatur und Magnetfelder. Lineare und rotierende mechanische Durchführungen mit differenziell gepumpten O-Ringen sind verfügbar, aber für den UHV-Einsatz werden geschweißte Faltenbalgkonstruktionen bevorzugt, da es keine dynamischen Leckagepfade gibt.
Keine einzelne Pumpe deckt den gesamten Druckbereich von Atmosphäre bis 10⁻¹⁰ mbar ab. Ein praktischer UHV-Pumpstapel basiert auf abgestufter Ausrüstung, wobei jede Stufe die Drucklücke zur nächsten überbrückt.
Öldiffusionspumpen bleiben in UHV-Systemen relevant, die große Volumina pumpen oder schwere Gaslasten bewältigen. Aufgrund ihres Fehlens beweglicher Teile und ihres hohen Durchsatzes bei niedrigen Drücken sind sie in Industrie- und Forschungsumgebungen nützlich – vorausgesetzt, eine Kühlfalle und ein sorgfältiges Rückstrommanagement sind vorhanden.
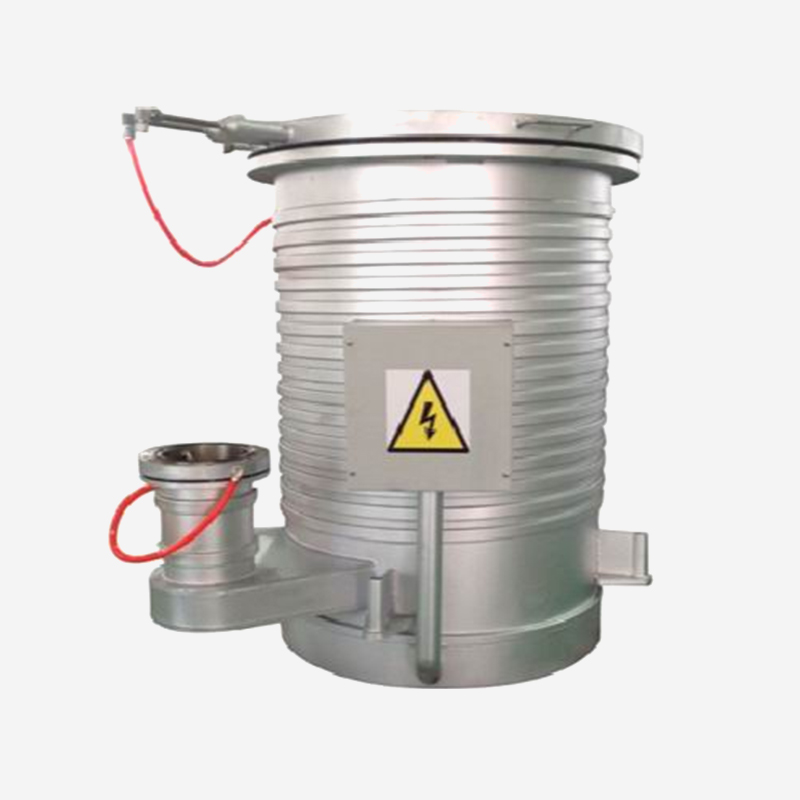 DPM-16 Öldiffusionspumpe mit hohem UHV-Durchsatz Diese Pumpe bewältigt große Gaslasten in UHV-Systemen ohne bewegliche Teile und ist somit zuverlässig für Industrie- und Forschungsanwendungen. Seine erzwungene Wasserkühlung und Kühlfallenkompatibilität helfen bei der Bewältigung des Backstreamings, was für die Aufrechterhaltung der Gesamtsystemeffizienz von entscheidender Bedeutung ist. Produkt anzeigen →
Die Pumpe, die das System von der Atmosphäre ins Hochvakuum bringt, entfernt 99,99999 % aller Gasmoleküle. Wenn diese Stufe ineffizient, verunreinigt oder durch eine verstopfte Vorleitung gedrosselt ist, hat das gesamte System Probleme, unabhängig von der Qualität der nachgeschalteten UHV-Komponenten.
Der Zusammenbau eines UHV-Systems mit Premium-Komponenten ist nicht das Ziel – die Überprüfung schon. Zwei Prozesse dominieren die Inbetriebnahmephase.
Bei Raumtemperatur gibt eine Edelstahloberfläche über Monate hinweg Wasserdampf ab. Das Ausheizen bei 150–250 °C beschleunigt die Desorption und entfernt die Wasserschicht innerhalb von Stunden oder Tagen statt Monaten. Systeme, die für 10⁻¹⁰ mbar ausgelegt sind, erreichen ohne einen effektiven Ausheizzyklus einfach nicht den Zieldruck.
Diese Anforderung hat praktische Auswirkungen auf die Komponentenauswahl. Jeder Flansch, jedes Ventil, jedes Manometer und jedes Schaufenster muss wiederholten Temperaturwechseln standhalten, ohne sich zu verschlechtern. Dies ist der wahre Grund, warum Elastomerdichtungen in UHV-Systemen versagen: Sie verkohlen, gasen aus oder verlieren nach ein paar Backzyklen ihre Compliance.
Die Massenspektrometer-Leckerkennung mit Helium ist der Goldstandard für die UHV-Verifizierung. Ein gut gebautes System sollte eine Heliumleckrate unter 10⁻¹⁰ mbar·L/s aufweisen. Alles über 10⁻⁸ mbar·L/s weist auf ein echtes Leck hin, das gefunden und repariert werden muss, bevor das System in Betrieb genommen wird.
Die Qualität der Komponenten variiert erheblich zwischen den Herstellern. Da die meisten UHV-Komponenten in geschweißten Baugruppen eingebaut oder zwischen Flanschen versteckt sind, kommt eine schlechte Qualität oft erst nach wochenlanger Inbetriebnahme zum Vorschein.
Diese Fragen sind wichtig, da die UHV-Leistung nicht auf einem Datenblatt sichtbar ist. Das gleiche Flanschmodell aus verschiedenen Fabriken kann sich in der Schneidenqualität, der inneren Rauheit und der Reinigungsdisziplin unterscheiden – was zu Unterschieden im Basisdruck um Größenordnungen führt.
Lieferanten mit langjähriger Erfahrung in der Präzisionsbearbeitung wissen das. Die erforderliche Disziplin zur Einhaltung von 0,001-mm-Toleranzen, zur Verwaltung der Materialzertifizierung und zur Kontrolle des Oberflächenzustands überträgt sich direkt auf die Produktion von UHV-Komponenten. Dies ist einer der Gründe, warum die zuverlässigsten UHV-Teile häufig von Herstellern stammen, deren Wurzeln eher in der Präzisionstechnik liegen als in generischen Armaturen und Sanitäranlagen.
Ultrahochvakuumsysteme belohnen Geduld und bestrafen Abkürzungen. Die von Ihnen ausgewählten Komponenten bestimmen jedes messbare Ergebnis: Basisdruck, Abpumpzeit, Leckrate, Ausheizstabilität und die Betriebskosten über die Lebensdauer des Systems.
Beginnen Sie mit den Dichtungen und Flanschen, wo die meisten Fehler auftreten. Schauen Sie sich dann die Kammergeometrie und die Schweißnähte an, die über Ausgasung und Leitfähigkeit entscheiden. Wählen Sie Ihre Ventile und Durchführungen anhand von Wärmezyklen und Zuverlässigkeit aus, nicht nur anhand des Listenpreises. Und alles überprüfen – denn im Ultrahochvakuum zählen nicht gute Absichten, sondern gemessene Leckraten.
Ultrahochvakuumkomponenten werden so hergestellt, dass sie geringere Leckraten aufweisen, weniger ausgasende Materialien verwenden, höheren Ausheiztemperaturen standhalten und gründlicher gereinigt werden als Standard-Hochvakuumkomponenten. In der Praxis bedeutet dies Metalldichtungen, Schweißkonstruktionen, überprüfte Leckageintegrität und kontrollierte Oberflächenbehandlungen.
KF-Flansche basieren auf Elastomer-O-Ringen, die Wasserdampf absorbieren und sich bei Hitze verschlechtern. Sie sind nicht für den UHV-Einsatz geeignet. Verwenden Sie CF-Flansche mit Kupferdichtungen für UHV-Verbindungen und reservieren Sie KF-Komponenten für Grobleitungen und andere Nicht-UHV-Abschnitte.
Fragen Sie nach Materialzertifikaten, Aufzeichnungen zur Oberflächenbehandlung, Ergebnissen von Helium-Lecktests und der maximalen Ausheiztemperatur. Eine Komponente, die als „vakuumtauglich“ beworben wird, sollte ohne diese Überprüfungen nicht als UHV-sicher gelten.
Verzinkter Stahl, Gusseisen, poröses Aluminium und die meisten Standardelastomere sollten nicht in einer UHV-Kammer verwendet werden. Auch Legierungen mit hohem Zink-, Blei- oder Schwefelgehalt gasen übermäßig stark aus. Messing ist grenzwertig und sollte nur in geringen Mengen mit Nachweis verwendet werden.
Überprüfen Sie der Reihe nach drei Bereiche: Erstens mit einem Helium-Lecksucher auf echte Lecks; zweitens wegen Kontamination oder unzureichendem Ausheizen; Drittens für eine effektive Pumpgeschwindigkeit in der Kammer. In der Praxis sind die meisten UHV-Ausfälle auf einen Flansch oder ein Ventil zurückzuführen, nicht auf die Pumpe oder das Manometer.
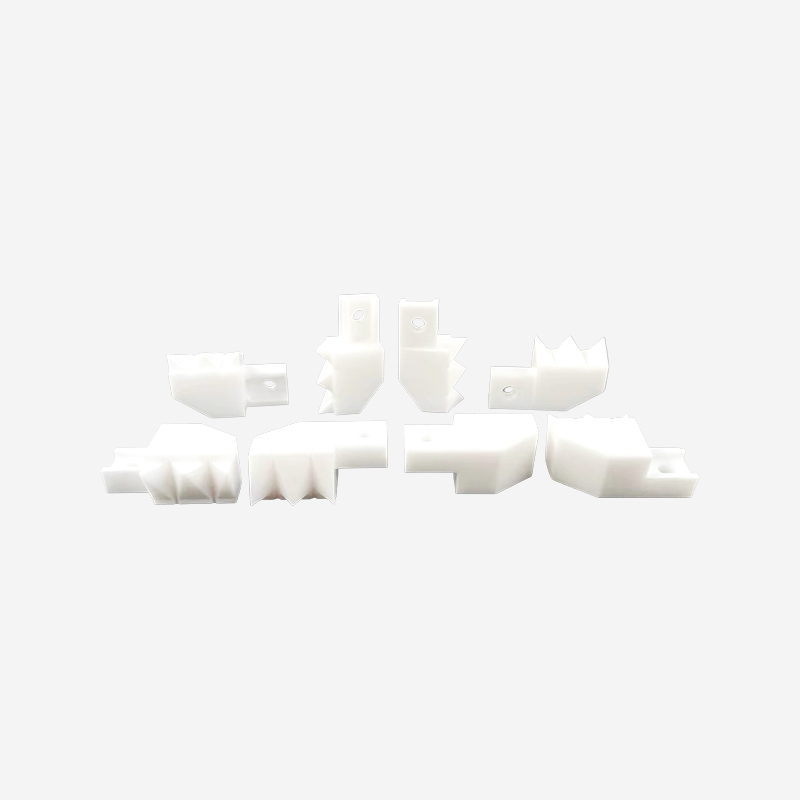
Als Spezialist für extrem enge Toleranzen werden unsere bearbeiteten Keramikplatten und kundenspe...
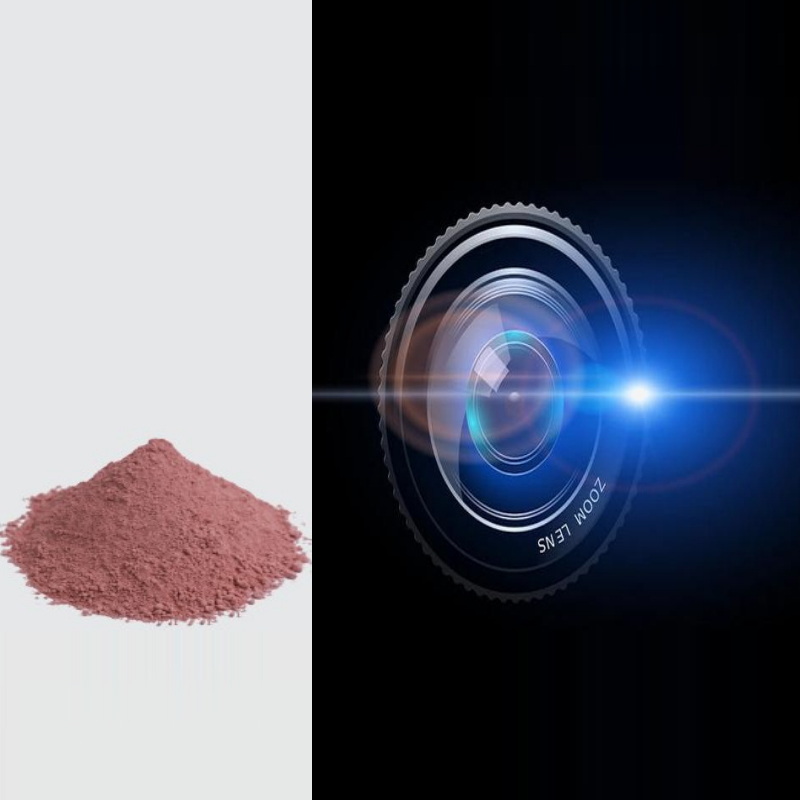
Anwendungsfelder Klassisches chemisches Polierverfahren, geeignet zum Polieren von optisc...
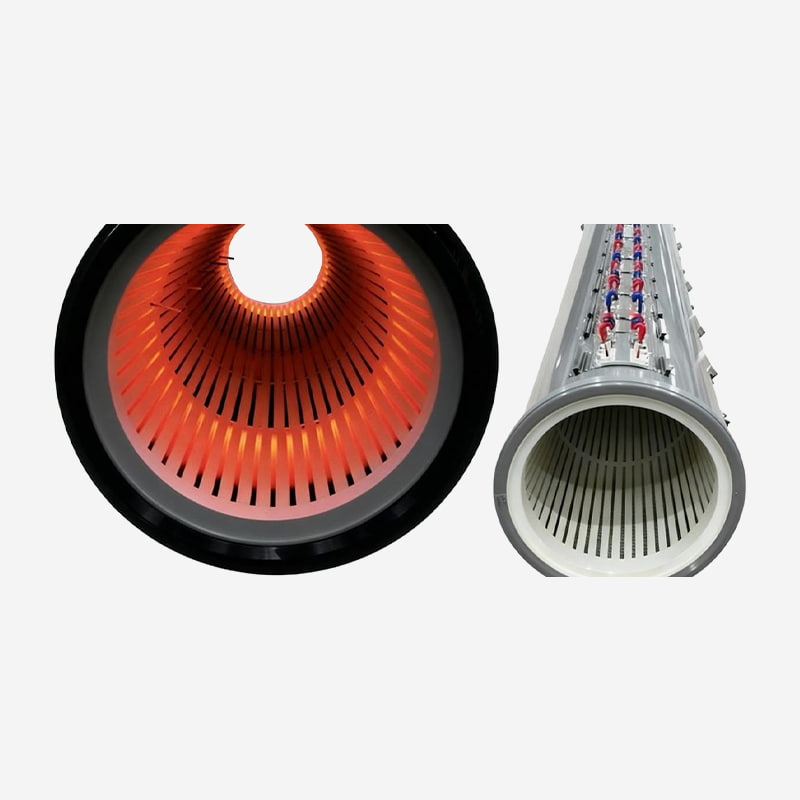
Wir bieten ein umfassendes Sortiment an leistungsstarken Schlüsselkomponenten für Dünnschichtdepo...
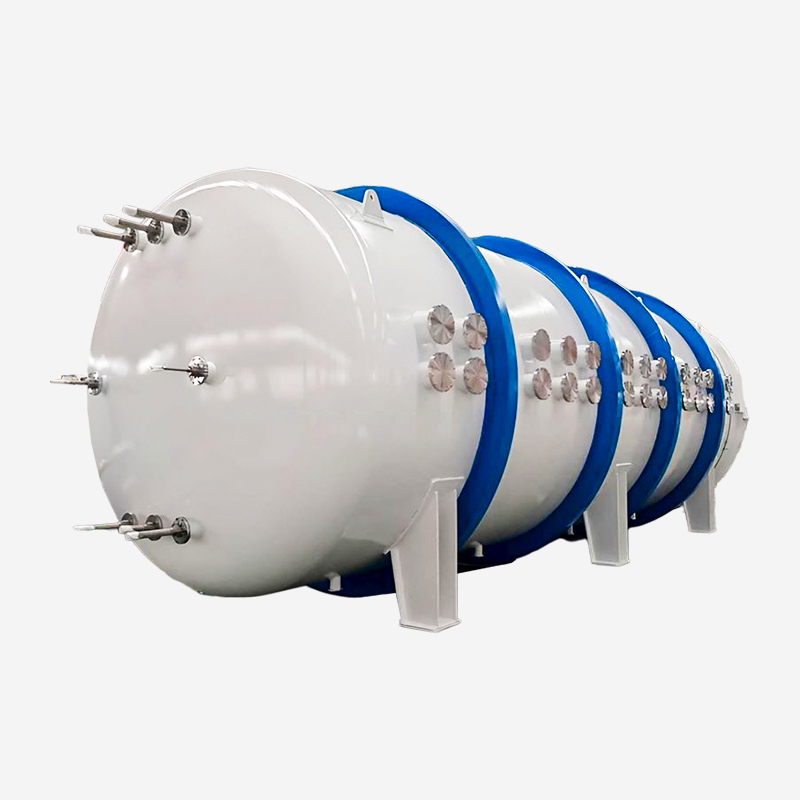
Hochvakuum-Versuchskammern zur Simulation extremer Weltraumumgebungen mit außergewöhnlicher struk...
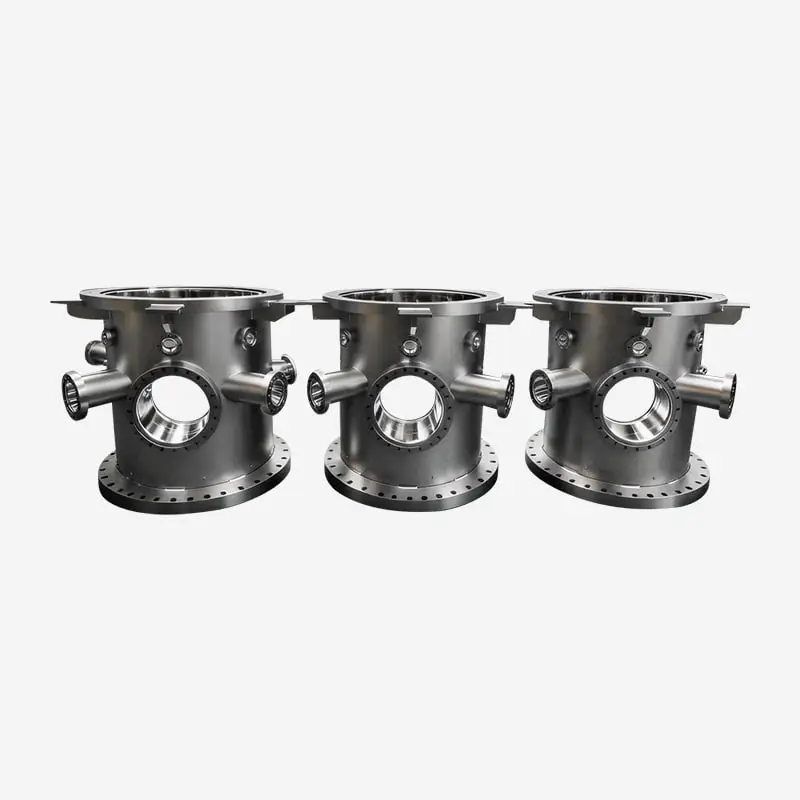
Diese Kammern entsprechen den HV- und UHV-Standards und werden strengen Helium-Lecktests unterzog...
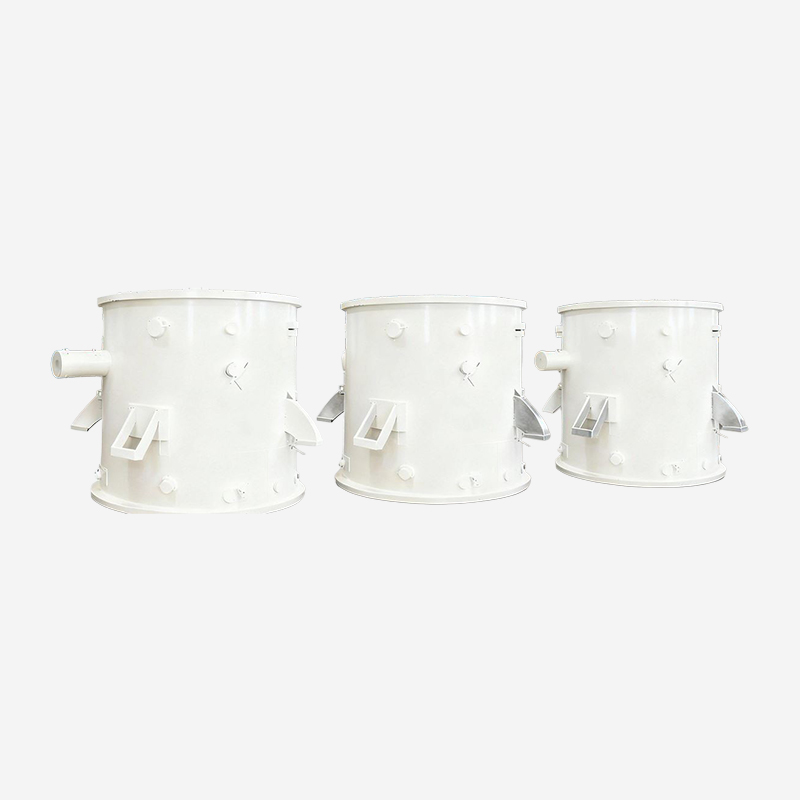
Maßgeschneidert für die Abscheidung und das Sintern bei der Herstellung von Glasfaser-Vorformling...
Bereit für gemeinsame Innovationen? Kontaktieren Sie unsere Experten.
Kontaktieren Sie uns
Address: 288 Shande Road, Stadt Shanyang, Bezirk Jinshan, Shanghai, China TEL/WhatsApp:Mobiles Endgerät